Cataphorèse (KTL), Poudrage Époxy & Phosphatation
Protection anticorrosion intégrale des corps creux, résistance mécanique aux chocs et autolubrification de rodage pour vos pièces de tôlerie et ressorts industriels.
Dans les engins de transport, le machinisme agricole, la manutention industrielle et les châssis mécano-soudés, les traitements de surface doivent résister à la fois à l’agressivité chimique des intempéries et aux chocs mécaniques répétés. De surcroît, les structures creuses et les assemblages tubulaires complexes ne peuvent être efficacement protégés par un simple pistolage extérieur.
Filame propose l’application certifiée de la cataphorèse (KTL / E-Coat), du thermolaquage par poudre époxy-polyester et de la phosphatation chimique (zinc ou manganèse).
1. Cataphorèse (KTL / Électrodéposition cathodique)
La cataphorèse, désignée sous l’appellation KTL (Kathodische Tauchlackierung) ou E-Coat, est le procédé de mise en peinture primaire de référence de l’industrie automobile mondiale.
Principe du procédé d’immersion et pénétration
Les pièces subissent un dégraissage complet, un décapage doux, une phosphatation micro-cristalline au zinc et des rinçages à l’eau déminéralisée avant d’être immergées dans la cuve de résine époxy hydrosoluble.
Sous un courant continu où la pièce forme la cathode, les micelles de polymère migrent et précipitent en un film dense et régulier. Dès qu’une zone est recouverte, sa résistance électrique augmente spontanément, forçant les lignes de champ à migrer vers les cavités intérieures et les zones masquées (throwing power). Ce pouvoir de pénétration garantit une couverture intégrale sans manque.
La polymérisation thermique au four à 180°C–200°C pendant 20 à 30 minutes crée un film thermoréticulé de 15 à 25 µm ultra-adhérent, d’une parfaite homogénéité noir satiné.
Avantages de la cataphorèse
- Couverture à 100 % des corps creux : Protection anticorrosion intégrale des soudures et profilés tubulaires dans les ensembles mécano-soudés.
- Résistance saline élevée : 500 h à plus de 1 000 h au brouillard salin neutre (ISO 9227).
- Inertie chimique éprouvée : Résistance totale au liquide de frein, aux huiles hydrauliques, au gasoil et aux engrais agricoles.
2. Thermolaquage & Poudrage Électrostatique Époxy-Polyester
Pour les éléments nécessitant une esthétique soignée, une couleur spécifique selon le nuancier RAL et une haute résistance mécanique, le poudrage électrostatique est la solution préconisée.
Application et polymérisation thermique
Une poudre polymère sans solvant (époxy, polyester ou mixte époxy-polyester) est fluidisée puis pulvérisée par des pistolets électrostatiques corona. Les grains de poudre chargés adhèrent par attraction électrostatique sur la pièce métallique reliée à la terre.
Les pièces passent ensuite en four de cuisson à 180°C–200°C où la poudre fond, s’étale et polymérise en formant une carapace continue et tenace de 60 à 100 µm d’épaisseur.
Avantages distinctifs
- Résistance aux chocs et rayures : Grande ductilité et résistance aux impacts de gravillons sur les carters et ensembles de tôlerie industrielle.
- Résistance aux rayons UV : Les résines polyester résistent au farinage et aux rayons solaires pour les matériels en extérieur.
- Système Duplex (KTL + Poudrage) : L’application d’un poudrage polyester sur primaire KTL constitue la protection suprême pour les environnements corrosifs maritimes ou routiers.
3. Conversion Chimique : Phosphatation Manganèse & Zinc
Contrairement aux peintures ou aux revêtements galvaniques, la phosphatation est une réaction de conversion chimique qui transforme superficiellement le fer en phosphate métallique micro-cristallin.
Phosphatation au manganèse (Parkerisation, 2 à 5 µm)
Les composants en acier sont immergés dans une solution chaude d’acide phosphorique activé au manganèse. Le dépôt noir cristallin résultant présente une microporosité capillaire naturelle qui retient les huiles protectrices et lubrifiants.
- Anti-grippage de rodage : Empêche le microsoudage et le grippage lors de la mise en service d’organes mécaniques mobiles et de fils formés en friction.
- Zéro fragilisation par l’hydrogène : Procédé purement chimique sans courant électrique.
Phosphatation au zinc (Base d’accroche, 1 à 3 µm)
La phosphatation au zinc crée une couche micro-cristalline servant de base d’accrochage mécanique irremplaçable avant mise en peinture cataphorèse, thermolaquage ou peinture liquide, évitant l’écaillage en cas d’impact.
Applications chez Filame
- Éléments de châssis et supports emboutis sur presses mécaniques.
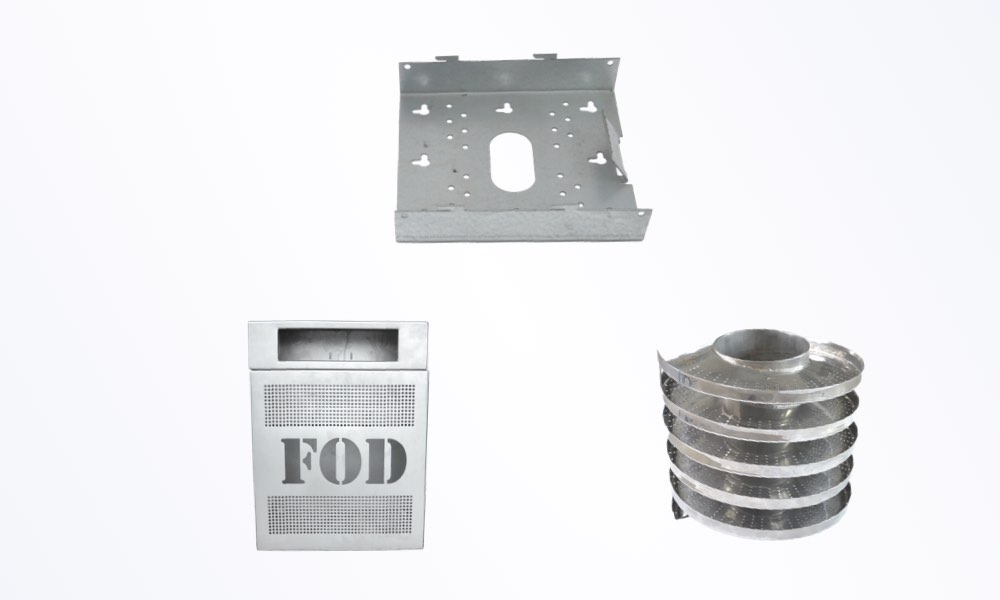
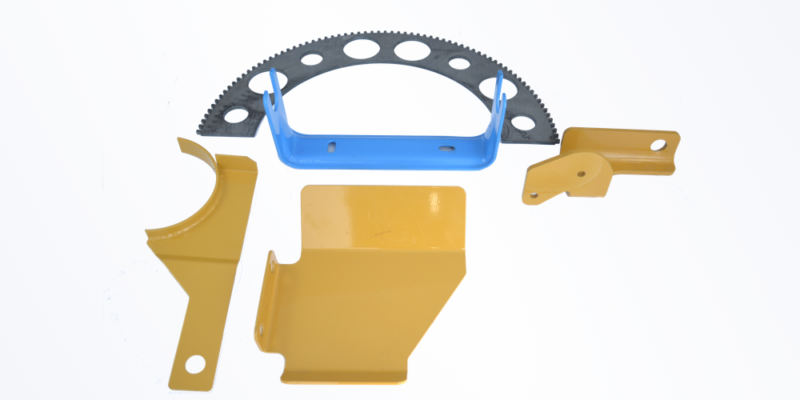
- Bâtis, carters de protection et coffrets en tôlerie industrielle et découpe laser.
- Formes de fil et tringleries pour mécanismes de verrouillage automobile et ferroviaire.
Capacités de production
Découvrez les capacités de production de Filame en Cataphorèse (KTL), Poudrage Époxy & Phosphatation :
Clips et clips ressorts
Clips Métalliques, Ressorts Plats et Fixations sur Mesure
Découpe Laser
Fils formés
Fixations et fasteners
Machines à coulisseau
Pièces Métalliques Embouties et Formées
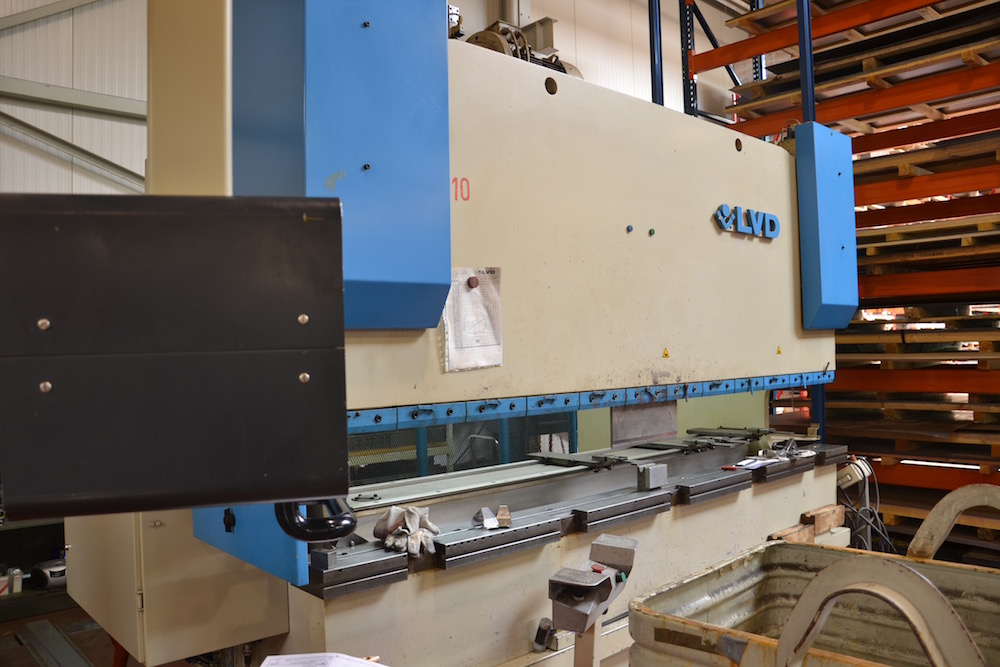
Pliage industriel CN
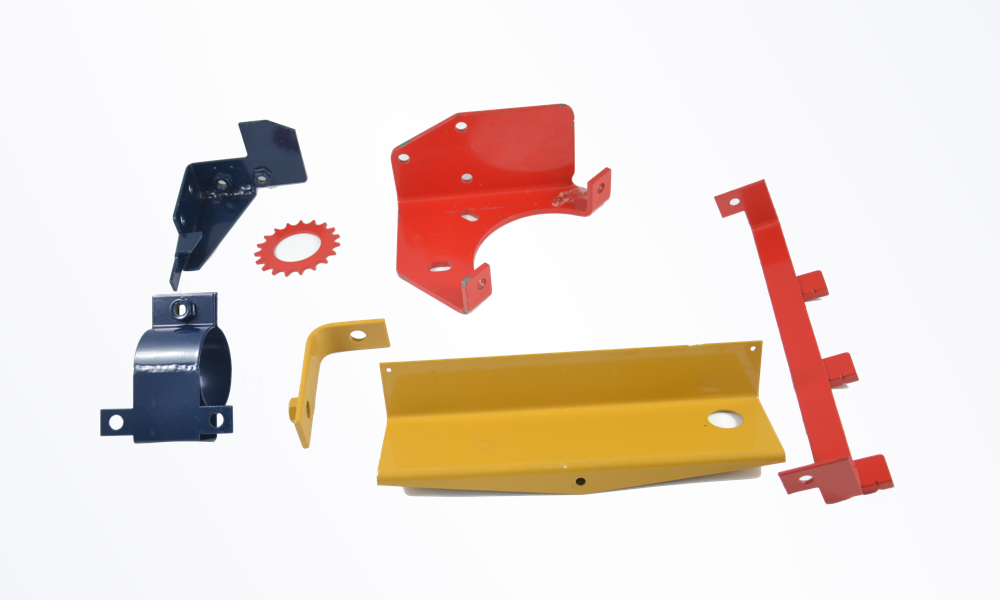
Presses automatiques
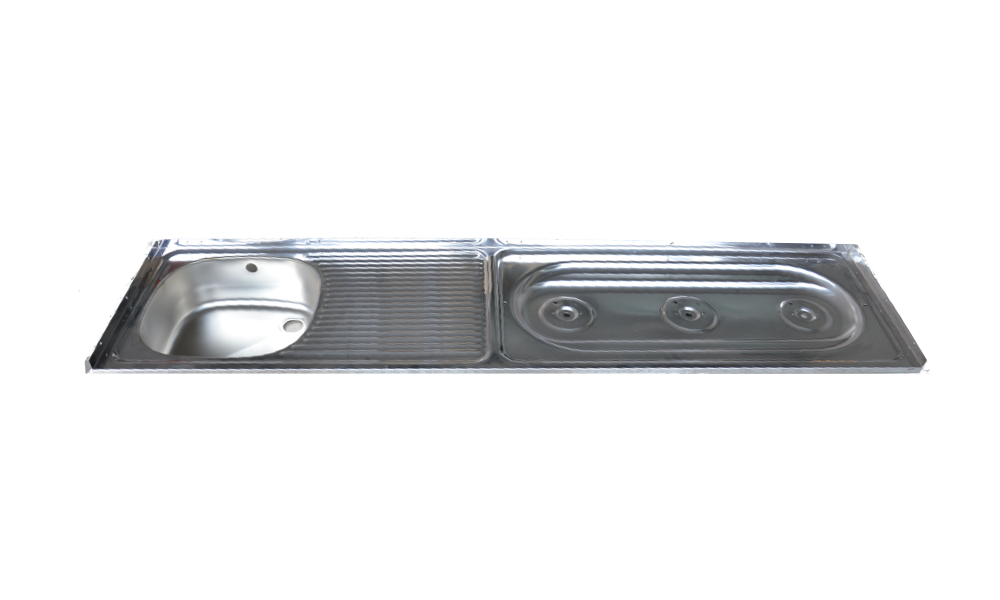
Presses hydrauliques
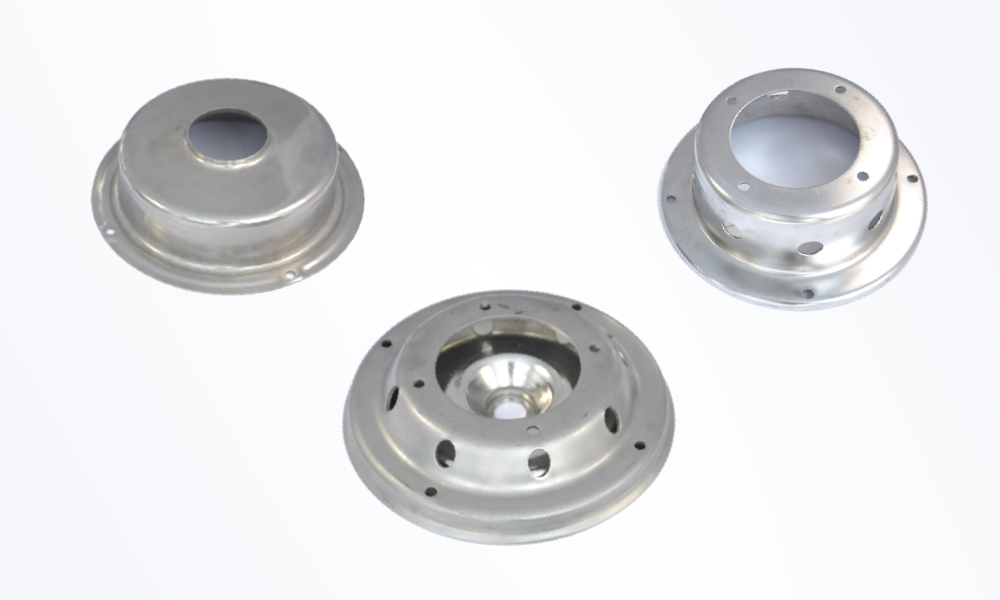
Presses mécaniques
Ressorts de compression
Ressorts de torsion
Ressorts de traction
Ressorts et Fils Formés sur Mesure
Ressorts plats
Soudure
Tôlerie