Électropolissage, Passivation Chimique & Tribofinition
Asepsie de grade médical, arêtes parfaitement rayonnées et tenue anticorrosion maximale pour vos composants en aciers inoxydables.
Dans les environnements exigeant une pureté absolue ou une résistance chimique extrême — fabrication pharmaceutique, biotechnologies, génie médical, chimie fine et instrumentation nucléaire — les composants en acier inoxydable doivent afficher une intégrité de surface sans faille. Même les nuances austénitiques de premier choix (1.4310 / 301, 1.4301 / 304, 1.4404 / 316L, 1.4568 / 17-7 PH) peuvent subir une corrosion par piqûre si leur film passif est appauvri ou si les chants de découpe conservent des bavures mécaniques.
Filame conjugue la tribofinition (ébavurage par tonnelage), la passivation chimique et l’électropolissage pour garantir une qualité de finition certifiée sur ses ressorts, pièces découpées et ensembles de tôlerie.
1. Ébavurage & Tribofinition (Tumbling)
Lors du découpage sur presses, du poinçonnage ou de la découpe laser, les chants métalliques développent inévitablement des arêtes vives tranchantes et des micro-bavures d’arrachement.
Brassage abrasif et rayonnage des arêtes
Les pièces en vrac sont brassées dans des cuves vibrantes ou des tonneaux rotatifs contenant des médias abrasifs calibrés (pyramides céramiques, billes de porcelaine ou cônes synthétiques) additionnés de tensioactifs et d’inhibiteurs aqueux.
Ce frottement continu génère une abrasion contrôlée sur le pourtour des pièces, rayonnant uniformément les arêtes (R = 0,05 à 0,25 mm) et cassant toute bavure sans altérer les cotes dimensionnelles fonctionnelles.
Bénéfices industriels
- Suppression des amorces de rupture : Élimine les micro-entailles concentratrices de contraintes sur les clips et fixations embouties.
- Fluidité d’assemblage automatisé : Évite les enchevêtrements et blocages lors de l’alimentation sur les bols vibrants et robots d’assemblage chez le client.
- Sécurité des opérateurs : Supprime tout risque de coupure manuelle lors des opérations de montage.
2. Passivation chimique (ASTM A967 & ISO 16048)
La résistance naturelle des aciers inoxydables provient d’un film passif spontané d’oxyde de chrome (Cr₂O₃, épaisseur 1 à 3 nm). Lors du travail de déformation sur enrouleuses de ressorts ou outils d’emboutissage en acier, des micro-particules de fer étranger (tramp iron) s’incrustent dans la surface, créant des micro-piles galvaniques locales qui déclenchent la corrosion par piqûres.
Décontamination et restauration de la couche passive
Après un dégraissage alcalin rigoureux, les pièces sont immergées en bain d’acide nitrique ou citrique activé conformément aux normes ASTM A967 et AMS 2700.
L’acide dissout sélectivement les inclusions de fer étranger et les résidus d’outillages sans attaquer le substrat inox, permettant la reformation instantanée d’une couche passive continue avec un ratio chrome/fer (Cr/Fe) considérablement enrichi.
Chaque lot de production fait l’objet de tests normatifs (test au sulfate de cuivre ou exposition en chambre humide) pour certifier l’absence totale de pollution ferreuse libre.
3. Électropolissage de haute pureté
Pour les pièces destinées aux fluides ultra-purs, à l’agroalimentaire ou au secteur médico-pharmaceutique, l’électropolissage représente la finition électrochimique ultime.
Dissolution électrochimique et arasage microscopique
Les pièces inox sont montées sur des cadres conducteurs en titane et immergées dans un électrolyte constitué d’acide sulfurique et phosphorique concentré, sous un courant continu où la pièce joue le rôle d’anode.
La densité de courant se concentre naturellement sur les micro-aspérités et sommets de rugosité, provoquant leur dissolution sélective préférentielle par rapport aux creux du profil.
Avantages déterminants
- Rugosité minimale : Abaissement de la rugosité de Ra ≈ 0,8–1,2 µm à Ra < 0,2 µm (état poli miroir).
- Film passif sur-épaissi : Le film d’oxyde de chrome obtenu est jusqu’à 50 % plus épais et dense qu’une simple passivation chimique.
- Asepsie & cleanroom : Élimine toute anfractuosité microscopique propice à l’adhésion bactérienne ou à la formation de biofilms, indispensable pour les pièces médicales et pharmaceutiques.
- Absence de contraintes mécaniques : Contrairement au polissage mécanique par bandes abrasives, l’électropolissage ne génère aucun écrouissage ni contrainte thermique en surface.
Gammes de pièces traitées chez Filame
- Ressorts de compression et ressorts de clapet pour le contrôle de fluides médicaux et agroalimentaires.
- Contacts électriques et clips en inox façonnés sur machines à coulisseaux multiples Bihler.
- Pièces en tôlerie fine découpées au laser pour bâtis de salles blanches et laboratoires.
Capacités de production
Découvrez les capacités de production de Filame en Électropolissage, Passivation Chimique & Tribofinition :
Clips et clips ressorts
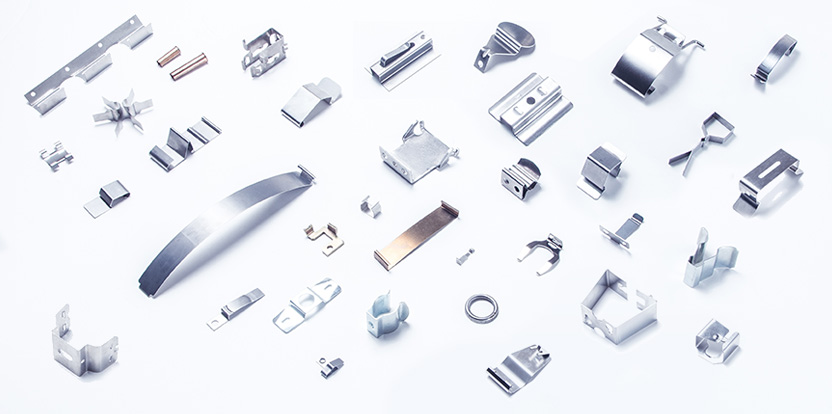
Clips Métalliques, Ressorts Plats et Fixations sur Mesure
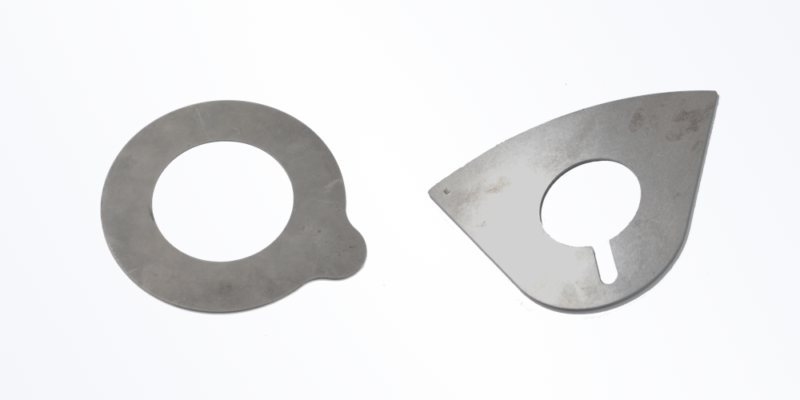
Découpe Laser
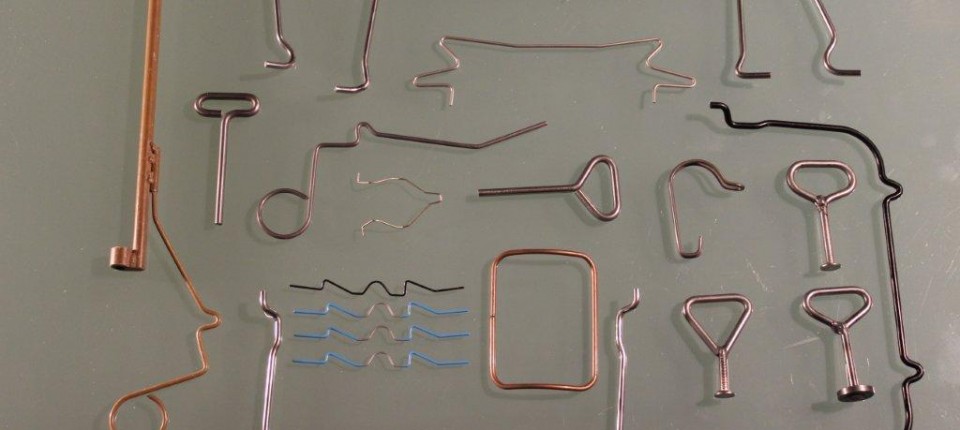
Fils formés
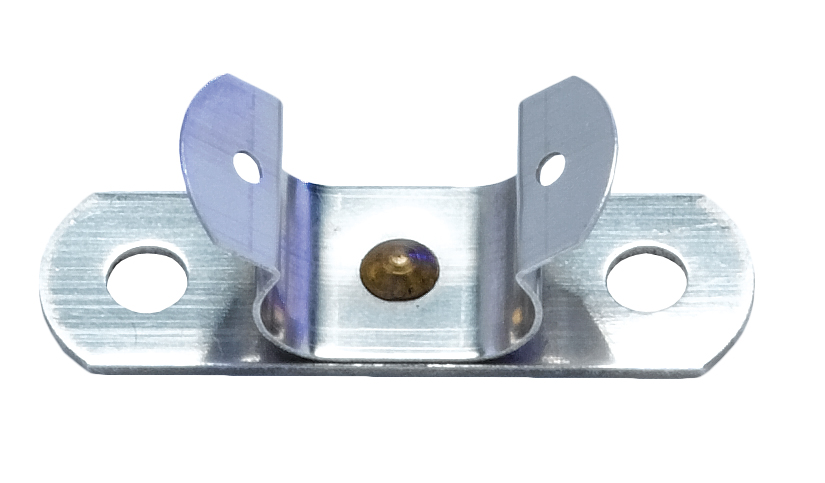
Fixations et fasteners
Machines à coulisseau
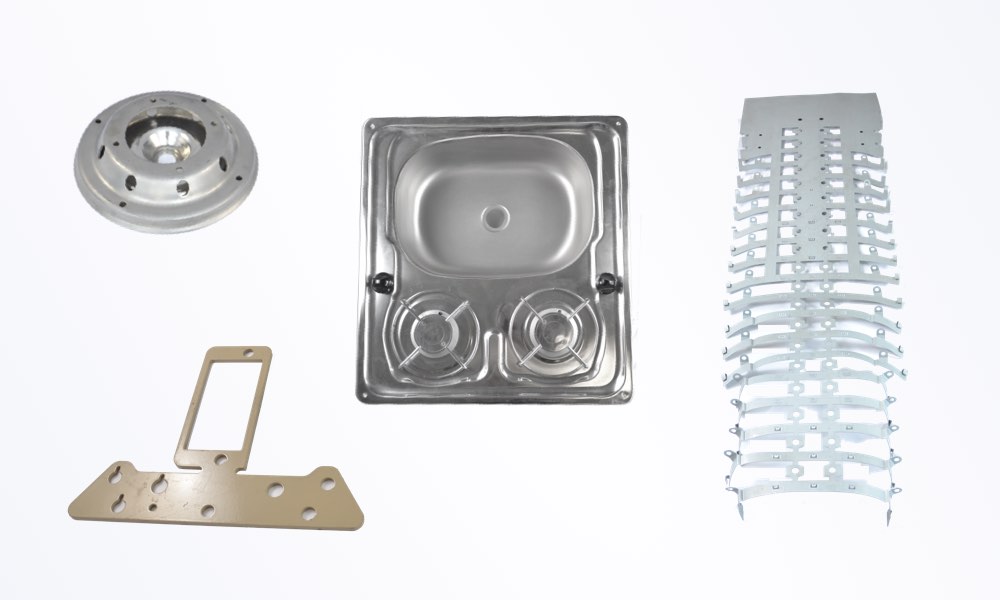
Pièces Métalliques Embouties et Formées
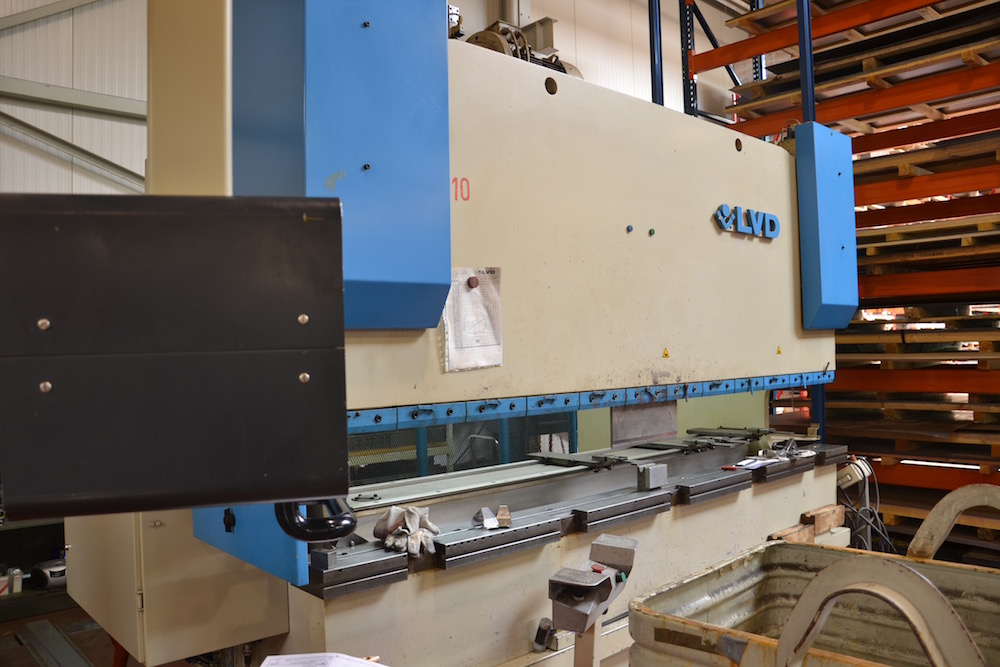
Pliage industriel CN
Presses automatiques
Presses hydrauliques
Presses mécaniques
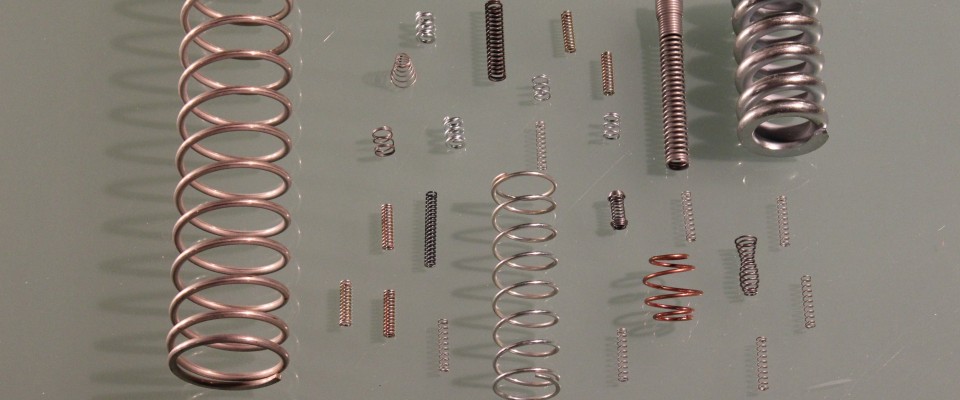
Ressorts de compression
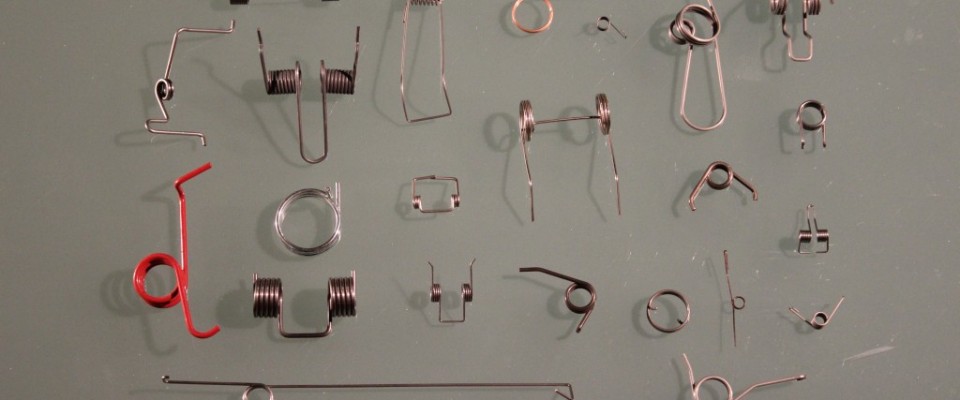
Ressorts de torsion
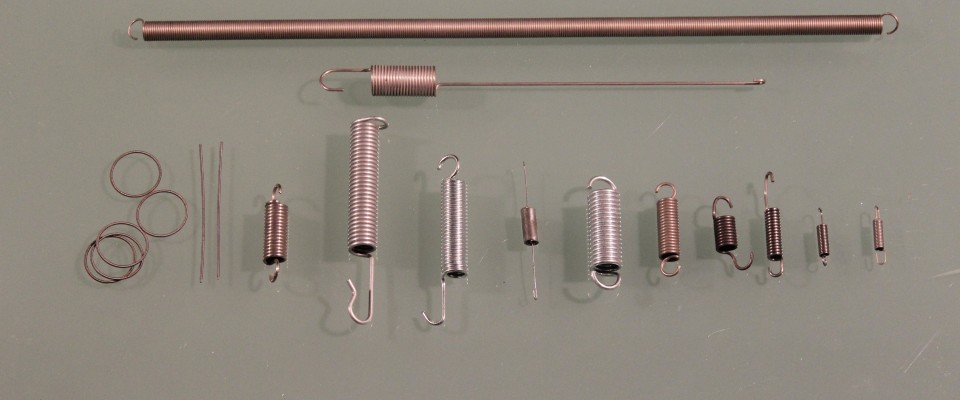
Ressorts de traction
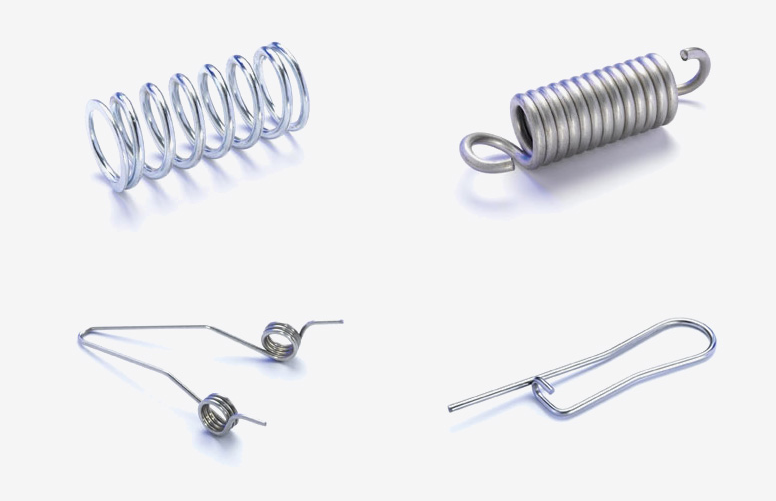
Ressorts et Fils Formés sur Mesure
Ressorts plats
Soudure
Tôlerie