Revêtements Galvaniques : Zingage, Zinc-Nickel, Nickel, Cuivre, Étain
Protection cathodique sacrificielle, conductivité électrique maximale et résistance à l'usure : explorez les procédés galvaniques certifiés de Filame.
La galvanoplastie électrolytique demeure le moyen d’ingénierie de surface le plus économique et le plus polyvalent pour les pièces métalliques de grande série. Dans la fabrication de pièces embouties, de clips élastiques et de ressorts, les dépôts galvaniques remplissent des missions variées : protection sacrificielle contre la corrosion atmosphérique, optimisation des contacts électriques, réduction des frottements et esthétique soignée.
Filame pilote des lignes de traitement au tonneau et à l’attache en stricte conformité avec les normes industrielles et automobiles (DIN 50979, ISO 2081, ISO 24251-1).
1. Zingage électrolytique (blanc, bleu ou noir)
Le zingage dépose une fine couche protectrice de zinc pur (5 à 15 µm) sur l’acier.
Le zinc est électrochimiquement plus électronégatif que le fer (-0,76 V contre -0,44 V). En milieu corrosif, le zinc se corrode préférentiellement pour protéger l’acier sous-jacent, même en cas de rayure locale de la couche.
Afin de retarder l’oxydation superficielle du zinc (rouille blanche), des passivations sans chrome hexavalent (Cr³⁺) sont appliquées :
- Bleu irisé / blanc : 96 h à 168 h au brouillard salin neutre avant rouille rouge (ISO 9227).
- Noir profond : 120 h à 240 h avant rouille rouge, souvent associé à un vernis de scellement pour des pièces d’aspect sous capot moteur.
- Domaines d’emploi : Protection antirouille courante pour les clips en acier à ressort et pièces embouties sur presses mécaniques.
2. Zingage-Nickel haute performance (DIN 50979)
Pour les cahiers des charges automobiles, ferroviaires et militaires sévères, le zinc standard est remplacé par l’alliage Zinc-Nickel (ZnNi).
Le dépôt électrolytique contient 12 % à 15 % de nickel intimement allié dans la matrice de zinc (épaisseur 8 à 15 µm).
- Résistance thermique supérieure : Contrairement au zingage simple dont la passivation se dégrade au-delà de 80°C, le zinc-nickel conserve ses propriétés jusqu’à 150°C–180°C en continu.
- Résistance saline exceptionnelle : Atteint 720 h à plus de 1 000 h au brouillard salin sans apparition de rouille rouge.
- Faible potentiel galvanique : Très faible réactivité au contact de pièces en aluminium coulé, éliminant les risques de corrosion galvanique.
3. Nickelage électrolytique & chimique (autocatalytique)
Le nickel procure une couche barrière dure, brillante et très résistante à l’abrasion.
Nickelage de Watts électrolytique (5 à 20 µm)
Dépôt galvanique offrant une bonne ductilité et servant de base sous-couche avant chromage ou étamage.
Nickelage chimique autocatalytique (Ni-P, 10 à 30 µm)
Réduction autocatalytique sans courant électrique d’un alliage nickel-phosphore. Ce procédé assure une parfaite régularité d’épaisseur, sans effet de pointe sur les angles ni creux d’amincissement dans les taraudages ou trous borgnes.
- Dureté anti-usure : Le nickel chimique affiche une dureté brute de 500–600 HV, portée à 900–1 000 HV après un traitement thermique de durcissement (400°C pendant 1 heure).
- Applications types : Composants de glissement, pièces découpées sur machines Bihler et corps de distributeurs hydrauliques.
4. Cuivrage & Étamage pour connectique électrique
Dans la distribution électrique, les borniers et les clips pour batteries, la conductivité et la résistance de contact sont déterminantes :
- Cuivrage (2 à 5 µm) : Dépôt d’une sous-couche de cuivre ductile assurant une conductivité électrique maximale et une excellente accroche sur acier avant nickelage ou étamage.
- Étamage pur (brillant ou mat, 3 à 10 µm) : Appliqué sur sous-couche nickel ou cuivre, l’étain prévient l’oxydation, garantit une résistance de contact minime et confère une aptitude parfaite au brasage et au soudage selon DIN EN ISO 2093.
Le dégazage obligatoire sur aciers à ressorts
Parce que l’électrolyse libère de l’hydrogène atomique susceptible de fragiliser les aciers de haute résistance (Rm > 1,000 MPa), Filame applique un protocole d’étuvage strict :
- Délai impératif : Enfournement en étuve dans les 1 à 4 heures suivant la sortie du bain galvanique.
- Cycle thermique : Maintien à 200°C–230°C pendant 4 à 24 heures selon la nuance et l’épaisseur pour permettre l’effusion de l’hydrogène.
- Alternative sans étuvage : Pour s’affranchir de tout risque sans étape de recuit, nous recommandons le zinc lamellaire Delta Tone.
Capacités de production
Découvrez les capacités de production de Filame en Revêtements Galvaniques : Zingage, Zinc-Nickel, Nickel, Cuivre, Étain :
Clips et clips ressorts
Clips Métalliques, Ressorts Plats et Fixations sur Mesure
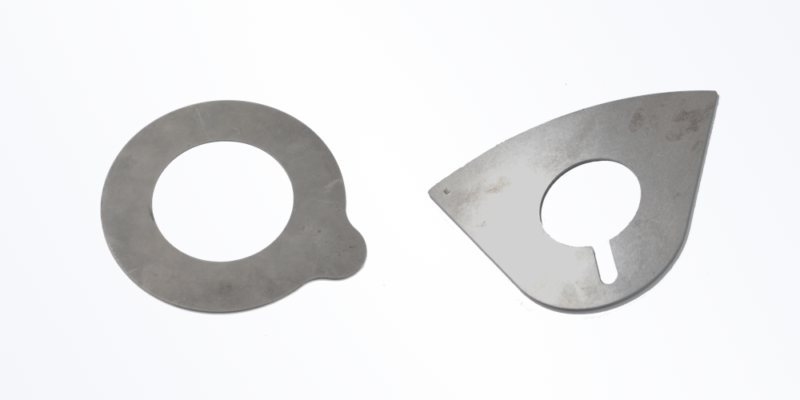
Découpe Laser
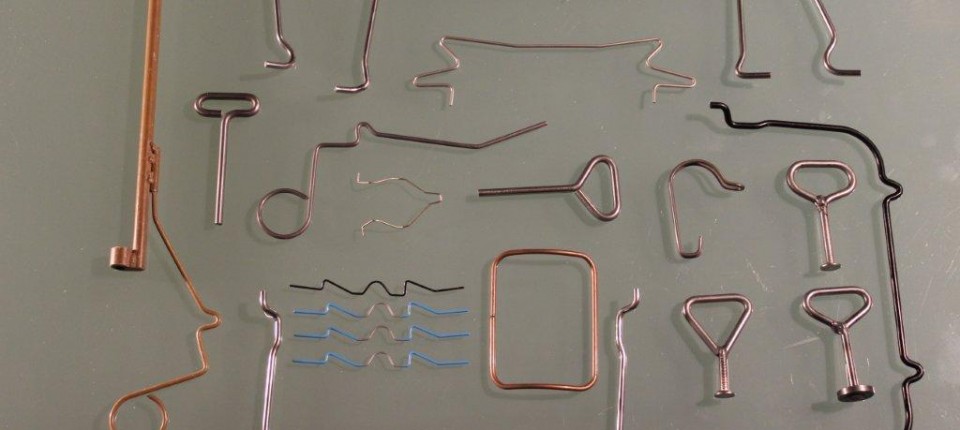
Fils formés
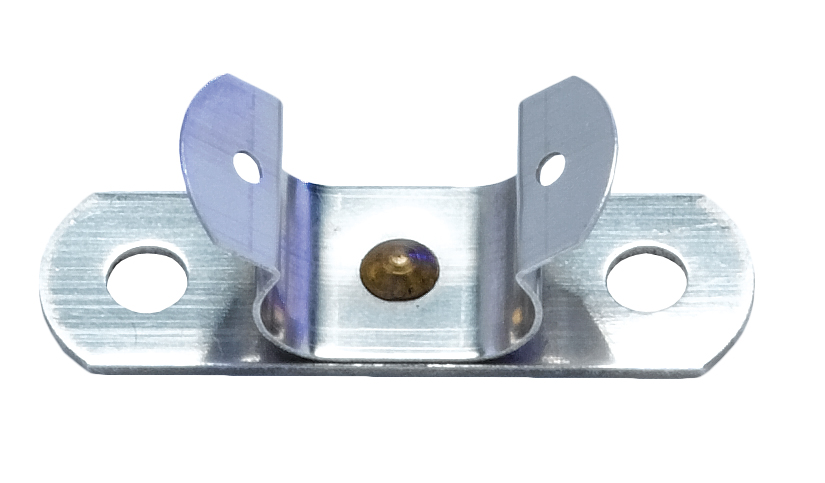
Fixations et fasteners
Machines à coulisseau
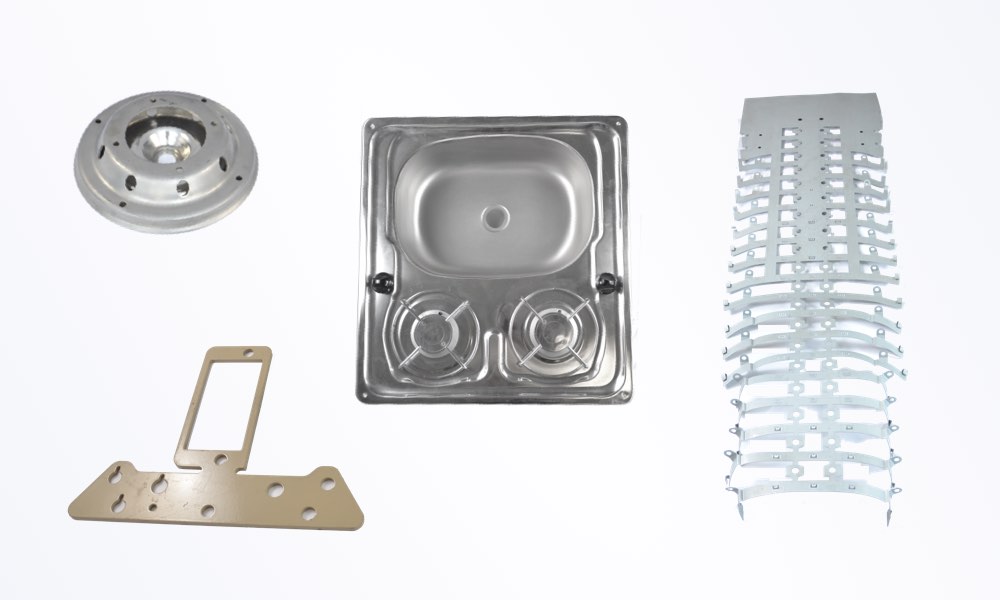
Pièces Métalliques Embouties et Formées
Pliage industriel CN
Presses automatiques
Presses hydrauliques
Presses mécaniques
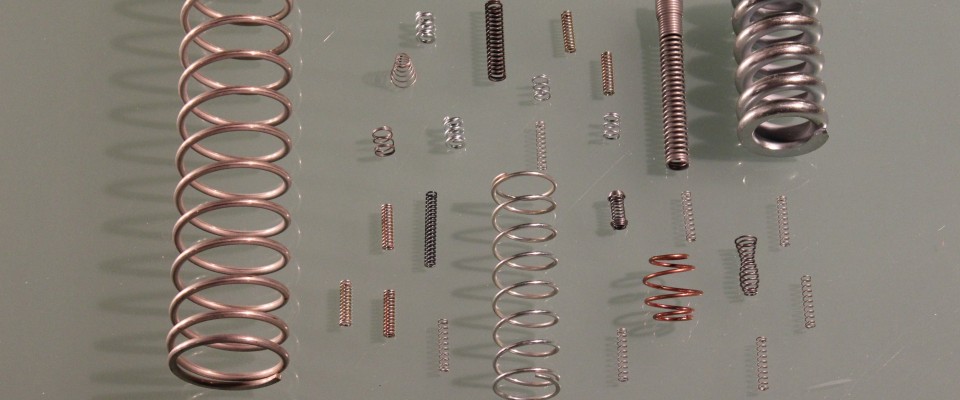
Ressorts de compression
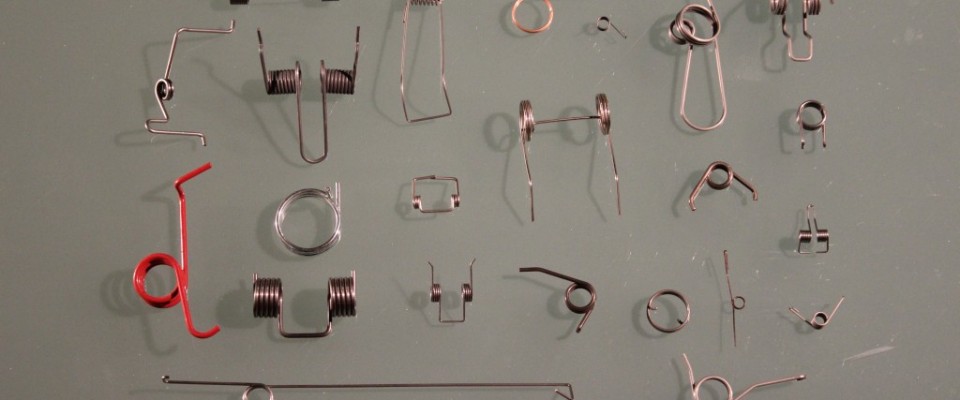
Ressorts de torsion
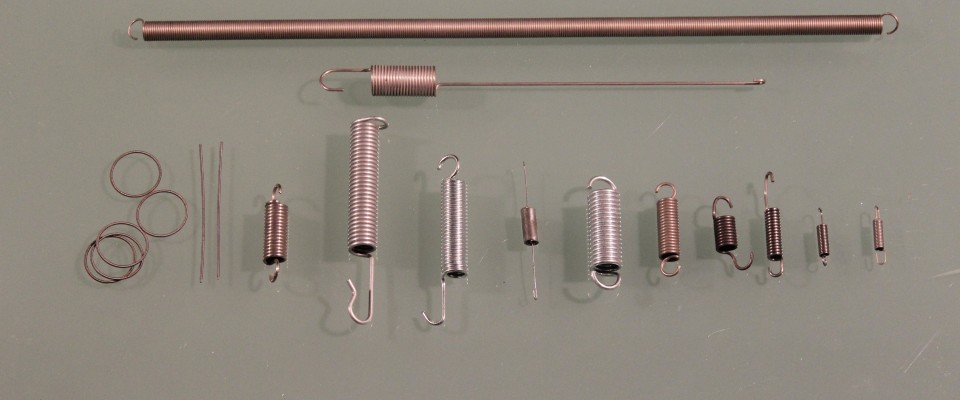
Ressorts de traction
Ressorts et Fils Formés sur Mesure
Ressorts plats
Soudure
Tôlerie