Revêtements & Traitements de Surface Anticorrosion
Optimisez la durabilité, la tenue en fatigue et la résistance à la corrosion de vos composants métalliques grâce à l'expertise de Filame en traitements de surface certifiés.
Dans la fabrication de ressorts techniques, de pièces embouties et d’ensembles en tôlerie de précision, le choix du traitement de surface conditionne directement la tenue mécanique, la longévité en milieu hostile et la sécurité opérationnelle des assemblages.
Filame intègre un réseau maîtrisé de lignes de traitement au tonneau, à l’attache et par trempage centrifuge, répondant aux exigences normatives les plus rigoureuses (ISO 9227, ISO 10683, DIN 50979, ISO 24251-1). De la prévention de la fragilisation par l’hydrogène jusqu’au renforcement de l’endurance en fatigue, découvrez l’ensemble de nos 11 procédés de traitement et finitions industrielles.
Finitions mécaniques & préparation de surface
Ébavurage & Tribofinition (Tumbling)
- Procédé : Traitement mécanique par brassage des pièces dans des tambours vibrants ou rotatifs, en présence de médias abrasifs (cônes céramiques, billes de porcelaine ou plastique) et d’additifs aqueux inhibiteurs de corrosion.
- Avantages : Élimination complète des bavures de découpe, adoucissement uniforme des arêtes vives et cassage d’angles sans modification des cotes fonctionnelles.
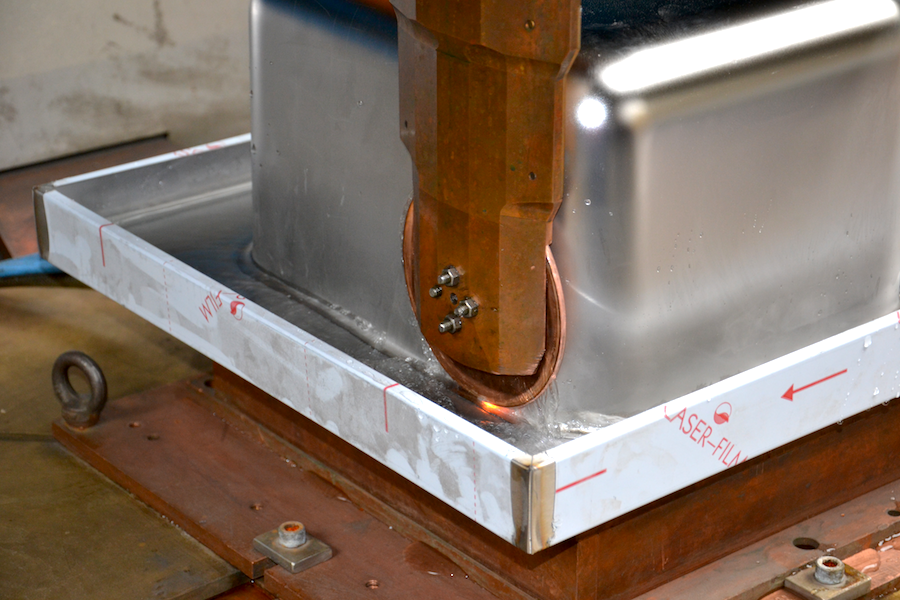
- Problèmes résolus : Supprime les amorces de rupture par concentration de contraintes sur les chants de découpe des pièces découpées sur presses et pièces issues de découpe laser. Élimine également tout risque de coupure lors des manipulations sur ligne d’assemblage chez nos clients.
Polissage mécanique & électrolytique
- Procédé : Action abrasive progressive par bandes ou feutres pour le polissage mécanique, ou dissolution anodique sélective en bain acide pour l’électropolissage des aciers inoxydables.
- Avantages : Obtention d’un état de surface spéculaire (Ra < 0,2 µm), élimination de la calamine et formation d’un film passif d’oxyde de chrome ultra-pur et dense.
- Problèmes résolus : Évite l’encrassement bactérien et répond aux impératifs d’asepsie pour les ressorts médicaux et chirurgicaux. Élimine les micro-aspérités créant des points de piqûre en atmosphère chlorée.
Grenaillage de précontrainte (Shot Peening)
- Procédé : Bombardement haute vélocité de la surface des pièces par un flux continu de micro-billes d’acier trempé ou de céramique parfaitement sphériques et calibrées.
- Avantages : Génère une couche superficielle profonde de contraintes résiduelles de compression (jusqu’à -800 MPa).
- Problèmes résolus : Retarde considérablement l’initiation et la propagation des fissures de fatigue dynamique. Augmente la durée de vie de 30 % à 50 % sur les ressorts de compression et ressorts de torsion soumis à des millions de cycles de contrainte dans l’automobile, le machinisme agricole et la défense.
Dépôts électrolytiques & galvaniques
Zingage électrolytique (blanc, bleu ou noir)
- Procédé : Électrodéposition d’une fine couche de zinc pur (5 à 15 µm) au tonneau ou à l’attache, suivie d’une passivation sans chrome hexavalent (CrVI-free, conforme REACH/RoHS) et éventuellement d’un vernis de finition (finishing seal).
- Avantages : Protection sacrificielle économique offrant 96 h à plus de 240 h de résistance au brouillard salin neutre (ISO 9227) selon l’épaisseur et la passivation choisie (bleu irisé ou noir profond).
- Problèmes résolus : Protège contre l’oxydation atmosphérique les clips élastiques et les pièces en acier doux embouties sur presses mécaniques.
Nickelage électrolytique & chimique
- Procédé : Dépôt galvanique de nickel de Watts ou dépôt chimique autocatalytique de nickel-phosphore (chimique haut ou moyen phosphore).
- Avantages : Dureté remarquable (jusqu’à 900–1000 HV après traitement thermique pour le nickel chimique), parfaite régularité d’épaisseur même dans les corps creux et les géométries complexes, excellente résistance à l’usure par frottement.
- Problèmes résolus : Assure une protection anti-usure et anticorrosion pour les pièces de guidage, les composants coulissants façonnés sur machines multi-coulisseaux Bihler et les contacts électriques nécessitant une bonne soudabilité.
Placage de cuivre (Cuivrage)
- Procédé : Électrodéposition d’une couche de cuivre ductile à partir d’un électrolyte alcalin ou acide.
- Avantages : Conductivité électrique et thermique de tout premier plan, excellente ductilité permettant le formage ultérieur sans écaillage.
- Problèmes résolus : Sert de sous-couche d’accroche indispensable avant nickelage ou chromage sur acier, et garantit un contact électrique à faible résistance de transition pour les cosses et bornes fabriquées dans nos ateliers de découpage de précision.
Chromage dur & décoratif
- Procédé : Dépôt électrolytique de chrome à partir d’acide chromique. Le chromage dur dépose des couches de 10 à 50 µm directement sur l’acier ; le chromage décoratif superpose une fine couche (0,3 µm) sur une sous-couche nickelée.
- Avantages : Dureté extrême (65 à 70 HRC / ~1000 HV), coefficient de frottement exceptionnellement faible et éclat visuel inaltérable.
- Problèmes résolus : Supprime l’abrasion et le grippage sur les axes, tiges et guidages mécaniques utilisés dans les outillages de presses hydrauliques et équipements de transmission.
Traitements de conversion chimique
Phosphatation (manganèse ou zinc)
- Procédé : Immersion dans une solution d’acide phosphorique activé pour convertir chimiquement la surface de l’acier en une couche cristalline micro-poreuse de phosphate de zinc ou de phosphate de manganèse.
- Avantages : Rétention d’huile exceptionnelle conférant des propriétés autolubrifiantes, excellente base d’adhérence pour les peintures ultérieures, absence totale de fragilisation par l’hydrogène.
- Problèmes résolus : Évite le grippage en période de rodage sur les pièces mécaniques en mouvement et constitue la protection standard antirouille en sous-capot moteur pour les fils formés et ressorts industriels huilés.
Revêtements lamellaires sans hydrogène & finitions hautes performances
Delta Tone (Zinc lamellaire sans hydrogène)
- Procédé : Application non électrolytique par immersion-centrifugation (dip-spin) d’une dispersion de lamelles de zinc et d’aluminium liées par une matrice inorganique, suivie d’une polymérisation thermique à environ 200°C–240°C (conforme ISO 10683).
- Avantages majeurs :
- Zéro risque d’hydrogène : Procédé totalement exempt d’électrolyse, éliminant à 100 % le risque de fragilisation par l’hydrogène sans nécessiter d’étuvage ultérieur.
- Tenue anticorrosion extrême : Résiste de 720 h à plus de 1 500 h au brouillard salin sans apparition de rouille rouge, pour une épaisseur de seulement 8 à 12 µm.
- Compatibilité dimensionnelle : Aucune surépaisseur dans les taraudages ou filetages.
- Problèmes résolus : C’est le traitement de référence absolue pour les ressorts plats, fixations techniques et ressorts à haute limite élastique destinés aux secteurs automobile, éolien et ferroviaire.
Delta Seal (Topcoat organique de scellement)
- Procédé : Application d’une résine organique polymérisée en couche mince (1 à 3 µm) au-dessus de la sous-couche Delta Tone.
- Avantages : Renforce la barrière chimique contre les détergents, huiles et carburants, confère une couleur uniforme (noir satiné, argent ou couleur personnalisée) et intègre un lubrifiant interne contrôlant le coefficient de frottement (µ = 0,10 à 0,16).
- Problèmes résolus : Garantit un couple de serrage répétable sans grippage sur la visserie et les agrafes métalliques montées sur lignes robotisées. Réduit drastiquement les risques de corrosion galvanique en cas de contact entre acier et châssis aluminium.
Peinture époxy & Cataphorèse (KTL)
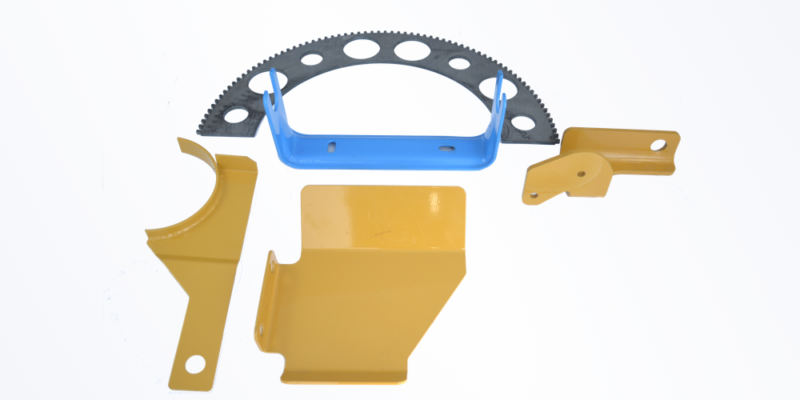
- Procédé : Électrodéposition cathodique de résine époxy en bain aqueux (cataphorèse), ou thermolaquage par poudrage électrostatique époxy-polyester suivi d’une cuisson au four à 180°C–200°C.
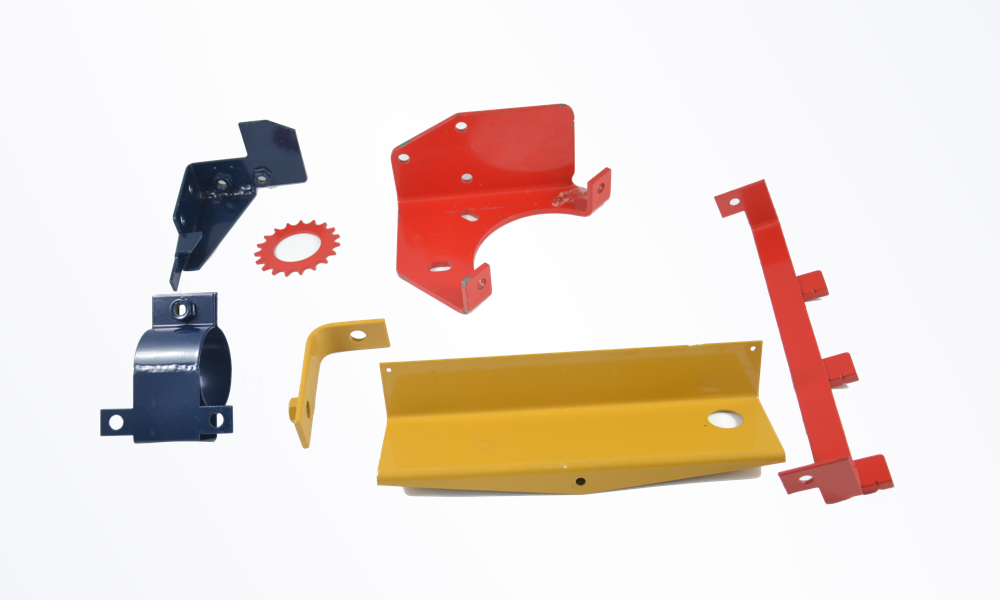
- Avantages : Pouvoir couvrant uniforme sur les formes complexes, arêtes vives et corps creux soudés, excellente résistance aux chocs de gravillons et aux UV.
- Problèmes résolus : Assure une isolation diélectrique et une protection esthétique durable pour les châssis en mécano-soudure, carters de protection et bâtis industriels en tôlerie industrielle.
Synthèse comparative des traitements de surface Filame
| Famille de traitement | Procédé de référence | Épaisseur typique | Résistance Brouillard Salin (ISO 9227) | Risque Fragilisation Hydrogène | Applications privilégiées chez Filame |
|---|---|---|---|---|---|
| Mécanique | Grenaillage (Shot Peening) | N/A (écrouissage) | N/A | Aucun | Ressorts de compression & torsion |
| Galvanique | Zingage électrolytique | 5 – 15 µm | 96 h – 240 h | Élevé (étuvage obligatoire) | Clips, pièces embouties standard |
| Galvanique | Nickelage chimique | 10 – 30 µm | 240 h – 500 h | Modéré | Pièces frottantes machines Bihler |
| Conversion | Phosphatation manganèse | 2 – 5 µm | ~ 24 h (avec huile) | Aucun | Rodage, fils formés industriels |
| Zinc lamellaire | Delta Tone + Delta Seal | 8 – 15 µm | 720 h – > 1 500 h | Nul (procédé non-électrolytique) | Ressorts plats, fixations sévères |
| Peinture | Cataphorèse (KTL) / Époxy | 15 – 35 µm | 500 h – 1 000 h | Aucun | Mécano-soudure, tôlerie industrielle |
Concevez votre ressort
Utilisez l’outil interactif de Filame pour dimensionner et prévisualiser votre ressort. Calculez les raideurs, charges, contraintes avec facteur de Wahl et transmettez vos paramètres pour un devis rapide.
Capacités de production
Découvrez les capacités de production de Filame en Revêtements & Traitements de Surface Anticorrosion :