Elektropolieren, chemische Passivierung & Gleitschleifen
Medizinische Asepsis, gratfreie Kantenrundung und maximaler Lochfraßschutz für anspruchsvolle Edelstahlkomponenten.
In hochsensiblen Branchen – wie pharmazeutischer Prozesstechnik, Medizintechnik, Biotechnologie, Halbleiterfertigung und Nukleararmaturen – dürfen Edelstahlkomponenten keinerlei Oberflächenfehler aufweisen. Selbst hochwertige austenitische Werkstoffe (1.4310 / 301, 1.4404 / 316L, 1.4568 / 17-7 PH) können Lochkorrosion oder Partikelabtrag erleiden, wenn Fremdeiseneinschlüsse vorhanden sind oder Kanten Grate aufweisen.
Filame kombiniert Gleitschleifen (Trowalisieren), chemische Passivierung und Elektropolieren für zertifizierte Edelstahlbauteile.
1. Gleitschleifen & Kantenentgratung (Trowalisieren)
Beim Scherschneiden, Stanzen oder Laserschneiden entstehen an den Schnittflächen unvermeidbare Scherkanten und Mikrowulste.
Trowalisieren und Kantenverrundung
Schüttgut wird in Vibrations-Rundtrögen oder Trommeln mit keramischen oder kunststoffgebundenen Schleifkörpern (Pyramiden, Kegel) und wässrigen Schutz-Compounds kontinuierlich gewälzt.
Die ständige Relativbewegung erzeugt einen gleichmäßigen Kantenabtrag (R = 0,05 bis 0,25 mm), bricht Schnittgrate zuverlässig und homogenisiert das Oberflächenbild ohne unzulässigen Maßverlust an Funktionsmaßen.
Wesentliche Vorteile
- Vermeidung von Kerbspannungen: Schützt Präzisionsstanzteile und Clips vor Schwingungsrissen an den Schnittkanten.
- Prozesssichere automatische Zuführung: Teile verhaken sich nicht mehr in Schwingförderern oder Roboter-Greifern beim Kunden.
- Montagesicherheit: Vollständige Beseitigung von Schnittverletzungsrisiken für Werker.
2. Chemische Passivierung (ASTM A967 & ISO 16048)
Der Korrosionsschutz von Edelstahl beruht auf einer extrem dünnen Chromoxidschicht (Cr₂O₃, ca. 1 bis 3 nm). Durch mechanische Umformung auf Drahtwickelautomaten oder Stanzwerkzeugen können freie Eisenpartikel (Tramp Iron) in die Oberfläche eingedrückt werden, die galvanische Mikroelemente bilden und Lochkorrosion auslösen.
Dekontamination und Gefügepassivierung
Nach alkalischer Heißentfettung durchlaufen die Teile die gezielte Behandlung in Salpetersäure- oder umweltfreundlichen Zitronensäurebädern nach ASTM A967 und AMS 2700.
Die Säure löst gezielt freie Eisenpartikel und Werkzeugabriebe heraus, ohne das Edelstahlgefüge anzugreifen. Das Chrom-zu-Eisen-Verhältnis (Cr/Fe) in der Randschicht wird stark erhöht und die Passivschicht regeneriert sich vollständig.
Jede Produktionscharge wird durch Wasserimmersionstests oder Kupfersulfat-Schnelltests nach Norm geprüft, um die lückenlose Passivität zu dokumentieren.
3. Hochreines Elektropolieren
Für Anforderungen mit extremen Anforderungen an Reinigbarkeit und Keimfreiheit ist das Elektropolieren der unangefochtene Industriestandard.
Elektrochemische Glättung
Edelstahlbauteile werden auf Titangestellen in einen Elektrolyten aus konzentrierter Schwefel- und Phosphorsäure getaucht und unter kontrollierter Gleichspannung anodisch geschaltet.
Durch den Stromfluss werden bevorzugt die mikroskopischen Spitzen und Erhebungen der Rauheit abgetragen, während Vertiefungen geschont werden.
Herausragende Eigenschaften
- Glänzende Oberflächen: Reduzierung der Rauheit von Ra ≈ 0,8–1,2 µm auf Werte unter Ra < 0,2 µm (Spiegelglanz).
- Stärkste Passivschicht: Der gebildete Chromoxidfilm ist bis zu 50 % dicker und homogener als bei reiner Säurepassivierung.
- Aseptische Reinstraum-Tauglichkeit: Beseitigt Mikroporen, in denen sich Bakterien oder Biofilme festsetzen könnten – ideal für Medizin- und Pharmakomponenten.
- Spannungsfreie Glättung: Keine Kaltverfestigung oder thermische Gefügebeeinflussung im Vergleich zum mechanischen Schleifen.
Bauteilspektrum bei Filame
- Druckfedern für Dosierpumpen, Beatmungsgeräte und Durchflussventile.
- Kontaktfedern und Halteelemente gefertigt auf Bihler-Multislide-Maschinen.
- Laser-Feinschnittteile für Gehäuse und Laborausstattungen.
Produktionskapazitäten
Entdecken Sie die Produktionskapazitäten von Filame für Elektropolieren, chemische Passivierung & Gleitschleifen :
Bihler-Automaten
Blechbearbeitung
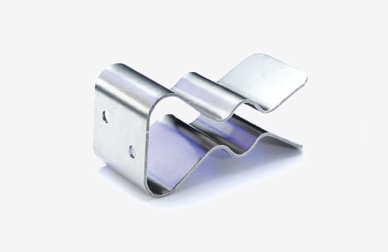
Clips & Federklammern
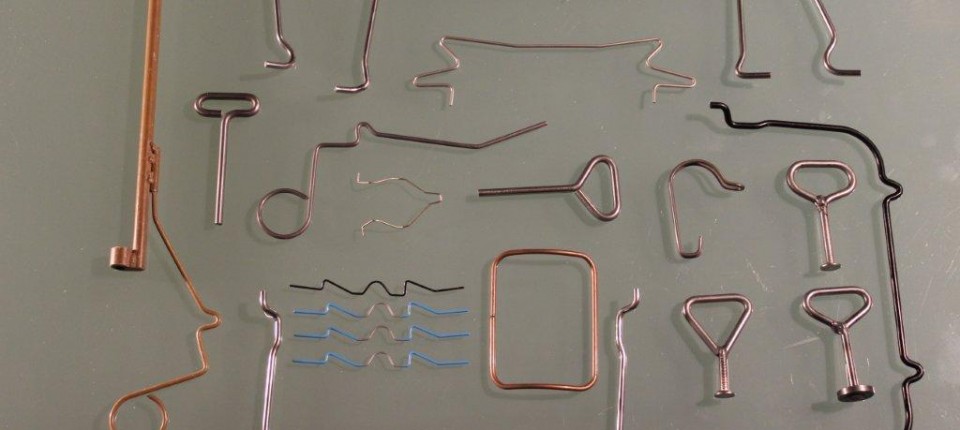
Drahtbiegeteile
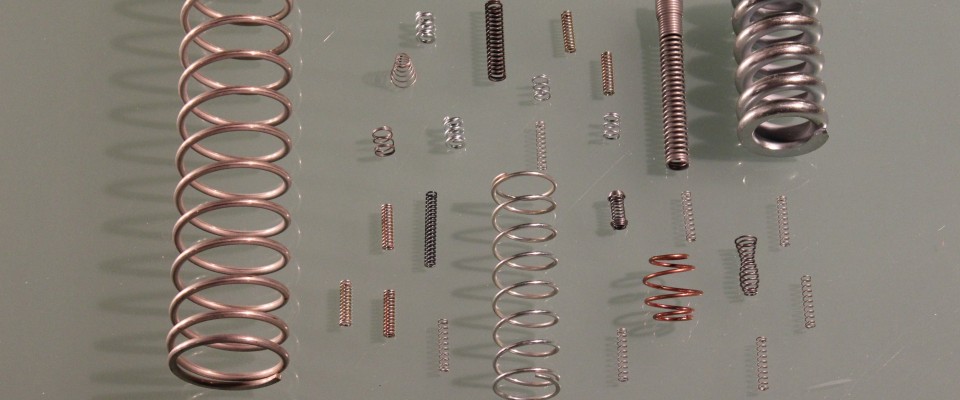
Druckfedern
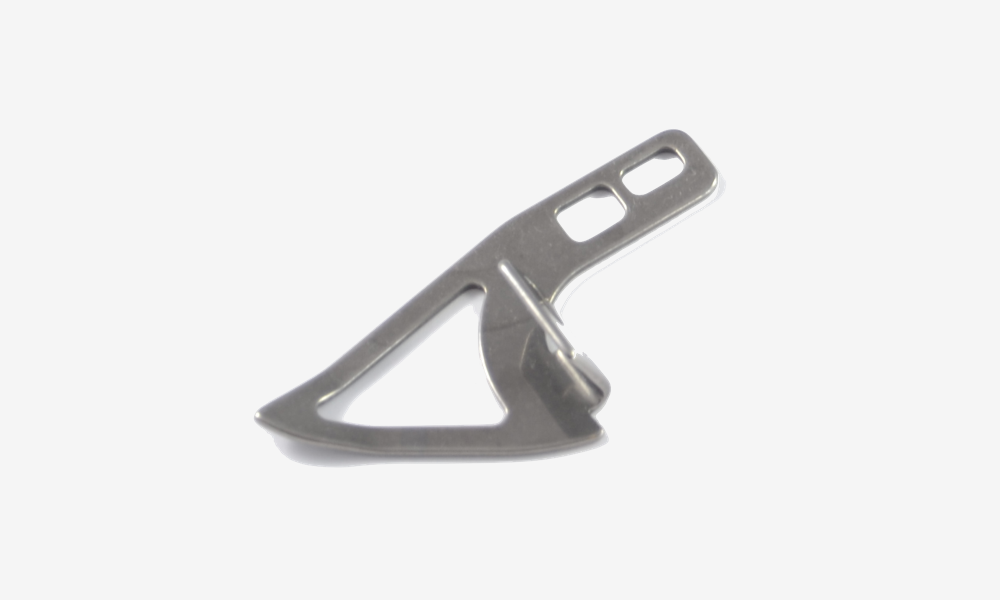
Flachfedern
Hydraulische Pressen
Industrielle Blechbearbeitung, Laserschneiden & Schweißbaugruppen
Industrielles CNC-Abkanten
Kundenspezifische Stanzteile, Formteile & Tiefziehen
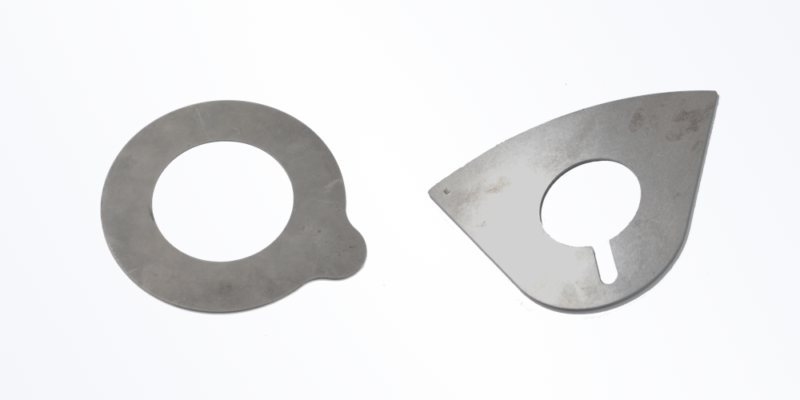
Laserschneiden
Maßgeschneiderte Federclips, Flachfedern & Befestigungselemente
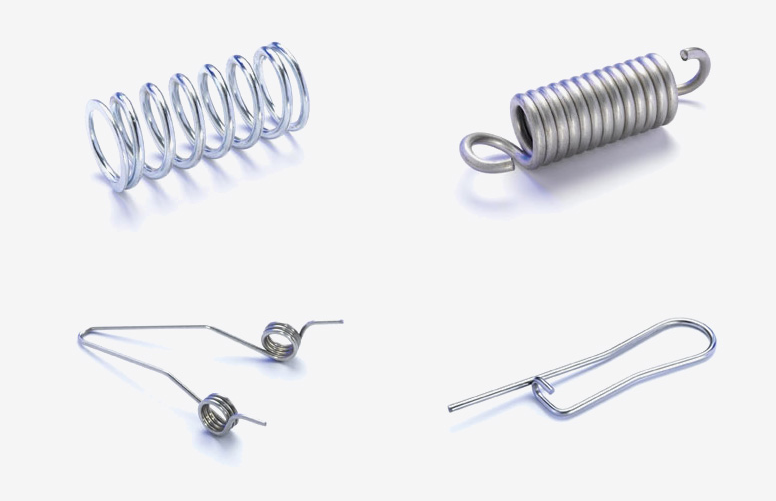
Maßgeschneiderte Technische Federn & Drahtbiegeteile
Mechanische Pressen
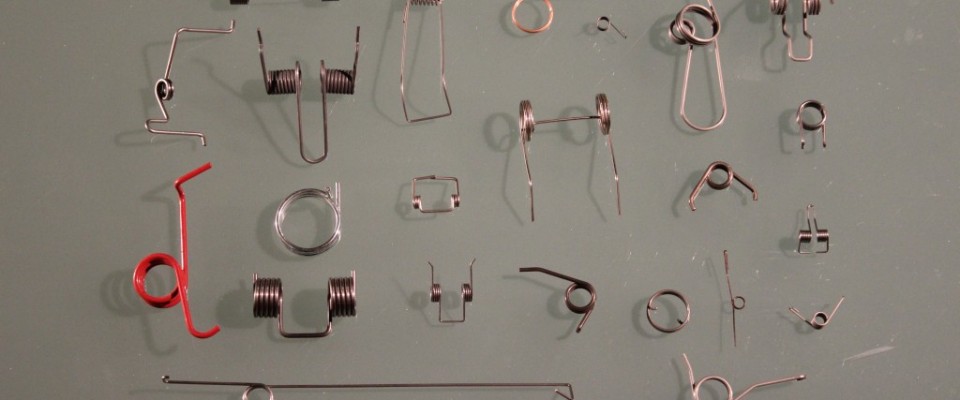
Schenkelfedern
Schweißen
Stanzautomaten
Technische Befestigungen