Nichtmagnetische Federn: Welche Legierungen Sind Geeignet?
Nutzen Sie den technischen Auswahlleitfaden für nichtmagnetische Federdrähte und entdecken Sie die Fertigungskompetenz von Filame für Präzisionsfedern mit minimaler Permeabilität (Phynox, CuBe2, Inconel).
Einleitung
In bestimmten industriellen Anwendungen müssen Federn nicht nur hervorragende mechanische Eigenschaften aufweisen, sondern auch möglichst unempfindlich gegenüber Magnetfeldern sein.
Dies betrifft insbesondere medizinische Geräte, Messinstrumente, die Elektronik, die Luft- und Raumfahrt sowie bestimmte hochpräzise Industrieanlagen.
Die Auswahl eines nichtmagnetischen Werkstoffs darf jedoch nicht zulasten der wesentlichen Federeigenschaften gehen: Festigkeit, Elastizität, Ermüdungsbeständigkeit, Korrosionsbeständigkeit und Temperaturstabilität.
FILAME stellt die wichtigsten Legierungsgruppen vor, aus denen sich nichtmagnetische Federn oder Federn mit sehr geringer magnetischer Permeabilität herstellen lassen.
1. Was ist eine nichtmagnetische Feder?
Eine Feder gilt als nichtmagnetisch, wenn ihr Werkstoff eine relative magnetische Permeabilität (μr) aufweist, die sehr nahe bei 1 liegt.
Die relative magnetische Permeabilität beschreibt, wie ein Werkstoff auf ein angelegtes Magnetfeld reagiert:
- μr = 1: idealerweise nichtmagnetisches Verhalten (Vakuum / Luft).
- μr ≤ 1,01: sehr geringe magnetische Permeabilität (gängiger Hochpräzisions-Grenzwert).
- μr ≤ 1,05: geringe magnetische Permeabilität.
- μr > 1,05: deutlichere magnetische Reaktion, die mit bestimmten Anwendungen unvereinbar sein kann.
Diese Grenzwerte dienen lediglich zur Orientierung und stellen keine allgemein gültige normative Klassifizierung dar.
[!WARNING] Veränderung während der Fertigung Die magnetische Permeabilität kann sich während der Federherstellung verändern, insbesondere durch Drahtziehen, Kaltverfestigung, Umformen und Wärmebehandlungen. Ein im geglühten Zustand nichtmagnetischer Werkstoff bleibt daher nach der Verarbeitung zur Feder nicht zwangsläufig nichtmagnetisch.
2. Welche nichtmagnetischen Legierungen eignen sich für Federn?
Mehrere Werkstoffgruppen ermöglichen die Herstellung von Federn mit sehr geringer magnetischer Permeabilität:
Kobalt-Chrom-Legierungen: Phynox und Elgiloy
Phynox und Elgiloy gehören zu den besonders interessanten Werkstoffen für die Herstellung leistungsfähiger nichtmagnetischer Federn.
Sie vereinen eine sehr geringe magnetische Permeabilität mit hoher Festigkeit, ausgezeichneter Ermüdungsbeständigkeit und guter Korrosionsbeständigkeit. Für Elgiloy wird beispielsweise eine relative Permeabilität von etwa 1,0004 angegeben.
Diese Legierungen eignen sich besonders für technische Präzisionsfedern, medizinische Geräte und Anwendungen mit hohen Anforderungen an die mechanische Zuverlässigkeit.
Kupferlegierungen: CuBe2, Phosphorbronzen und CuNiSi
Kupferbasierte Legierungen bilden eine weitere unverzichtbare Werkstoffgruppe:
- Kupfer-Beryllium CuBe2 (C17200) zeichnet sich dadurch aus, dass durch Ausscheidungshärtung hohe Festigkeiten erreicht werden können, während das Material praktisch nichtmagnetisch bleibt (μr nahe 1).
- Die Phosphorbronzen CuSn6 und CuSn8 weisen ebenfalls ein nichtmagnetisches Verhalten und gute elastische Eigenschaften auf.
- CuNiSi-Legierungen kommen infrage, wenn die Anwendung einen Kompromiss zwischen mechanischen Eigenschaften, elektrischer Leitfähigkeit und geringer magnetischer Empfindlichkeit erfordert.
Nickelbasis-Superlegierungen: Inconel
Einige Inconel-Legierungen weisen eine besonders geringe magnetische Permeabilität auf:
- Inconel 625: zeichnet sich durch eine hervorragende Korrosionsbeständigkeit und eine sehr geringe magnetische Permeabilität aus (μr = 1,0006).
- Inconel X-750: ist eine bewährte Lösung für Federn, die hohen mechanischen Belastungen oder erhöhten Temperaturen ausgesetzt sind (μr = 1,002).
- Inconel 718: kommt für Anwendungen mit besonders hohen Festigkeitsanforderungen infrage. Die Permeabilität muss jedoch für den gewählten metallurgischen Zustand bestätigt werden.
- Inconel 600: weist unter den dokumentierten Bedingungen eine geringe magnetische Permeabilität auf (μr = 1,010); diese liegt jedoch über den für 625 oder X-750 veröffentlichten Werten.
Auswahlhilfe & Permeabilitätsmatrix für Nichtmagnetische Federn
Filtern Sie Federdrähte nach der maximal zulässigen relativen Permeabilität (μr), den Einsatzbedingungen und den mechanischen Anforderungen.
| Legierung & Norm | Relative Permeabilität μr | Federeignung | Wesentlicher Festigkeitsvorteil | Wärmebehandlung | Magnetische Stabilität & Umformeinfluss |
|---|---|---|---|---|---|
| Co41Cr16Ni15 / AMS 5833 / AMS 5834 | 1.0004 | Hervorragend | Extrem geringe magnetische Permeabilität, höchste Dauerfestigkeit und Biokompatibilität. | Warmauslagerung bei 520°C für 5 Stunden | Behält selbst nach starkem Kaltziehen und Federwickeln ein nichtmagnetisches Verhalten (μr = 1,0004) bei. |
| C17200 / CW101C / CuBe1.9 | ~1.000 | Hervorragend | Hohe elektrische Leitfähigkeit kombiniert mit hoher Festigkeit durch Ausscheidungshärtung; funkenfrei (ATEX). | Ausscheidungshärtung bei 315°C – 330°C für 2–3 Stunden | Vollständig nichtmagnetisch (μr ~ 1,000) in allen Lieferzuständen und nach Verformung. |
| CW452K (CuSn6) / CW453K (CuSn8) | ~1.000 | Gut bis sehr gut | Wirtschaftlicher nichtmagnetischer Federwerkstoff mit guter Elastizität und hoher Meerwasserbeständigkeit. | Spannungsarmglühen bei 200°C – 250°C | Vollkommen nichtmagnetisch (μr ~ 1,000); Umformung erzeugt keine ferromagnetischen Phasen. |
| CuNiSi (Copper Nickel Silicon) CW111C / C70250 | ~1.000 | Gut bis sehr gut | Berylliumfreie Alternative mit hoher Festigkeit, guter Leitfähigkeit und stabiler Unmagnetisierbarkeit. | Auslagerung bei 450°C – 500°C (häufig vorvergütet geliefert) | Bleibt unter typischen Einsatzbedingungen praktisch vollständig nichtmagnetisch (μr ~ 1,000). |
| 2.4856 / NiCr22Mo9Nb / UNS N06625 | 1.0006 | Gut bis sehr gut | Hervorragende Loch- und Spaltkorrosionsbeständigkeit in Salzwasser bei zertifiziert extrem geringer Permeabilität. | Spannungsarmglühen bei 370°C für 1 Stunde | Veröffentlicht mit μr = 1,0006 bei 200 Oe (15,9 kA/m); stabile austenitische Matrix ohne Martensitbildung. |
| 2.4669 / NiCr15Fe7TiAl / UNS N07750 | 1.002 | Hervorragend | Hohe Warmfestigkeit bis 650°C und Zähigkeit bei tiefen Temperaturen (-200°C) bei μr ≤ 1,002. | Ausscheidungshärtung bei ca. 704°C für 16–20 Stunden | Veröffentlicht μr = 1,002 bei 200 Oe. Geringe Permeabilität bleibt über weite Temperaturbereiche stabil. |
| 2.4668 / NiCr19Fe19Nb5Mo3 / UNS N07718 | ≤ 1.005* | Hervorragend | Höchste mechanische Festigkeit und Zeitstandfestigkeit bis 700°C für extrem beanspruchte Luftfahrtfedern. | Zweistufige Auslagerung: 720°C / 8h + Abkühlung auf 620°C / 8h | Permeabilität hängt vom Wärmebehandlungszustand ab; bei μr ≤ 1,01 Spezifikationsprüfung erforderlich. |
| 2.4816 / NiCr15Fe / UNS N06600 | 1.010 | Gut bis sehr gut | Hohe Oxidationsbeständigkeit bei extremen Temperaturen; mischkristallgehärtete Legierung mit moderater Permeabilität. | Spannungsarmglühen bei 460°C für 1 Stunde | Veröffentlicht μr = 1,010 bei 200 Oe. Höher als bei 625 oder X-750, bleibt jedoch schwach magnetisch. |
| 1.4401 / 1.4404 / X5CrNiMo17-12-2 | 1.005 – 1.05* | Gut bis sehr gut | Molybdänzusatz stabilisiert das Austenitgefüge gegenüber 301/302 und mindert die Martensitbildung beim Wickeln. | Spannungsarmglühen bei 350°C – 400°C für 30–60 min | Deutlich stabiler als 301/302, starkes Kaltziehen kann μr dennoch über 1,02 anheben. Prüfung an fertiger Feder erforderlich. |
| 1.4310 / X10CrNi18-8 / AISI 301 / 302 | 1.05 – 2.0+ (Cold-worked) | Prüfung erforderlich / Magnetisch | Kostengünstiger Standard-Federwerkstoff (Rm bis 1900 MPa), wird jedoch durch Kaltverformung deutlich ferromagnetisch. | Spannungsarmglühen bei 300°C – 350°C für 30 min (stellt Nichtmagnetismus nicht wieder her) | WICHTIGER HINWEIS: Im geglühten Zustand unmagnetisch, doch das Ziehen zu Federdraht wandelt Austenit in ferromagnetischen Verformungsmartensit um. Darf niemals ungeprüft als nichtmagnetisch angenommen werden. |
| 17-7PH Stainless Steel 1.4568 / X7CrNiAl17-7 / AISI 631 | Ferromagnetic (μr >> 1.1) | Prüfung erforderlich / Magnetisch | Hervorragende Elastizitätsgrenze durch Ausscheidungshärtung; für nichtmagnetische Anforderungen UNGEEIGNET. | Zustand CH900: Auslagerung bei 480°C für 1 Stunde | In allen vergüteten Federzuständen deutlich ferromagnetisch. Für unmagnetische oder MRT-Anwendungen ungeeignet. |
|
!
Keine Legierung entspricht dieser Filterkombination Erweitern Sie den Permeabilitätswert (z.B. μr ≤ 1,01) oder wählen Sie "Alle Werkstoffgruppen". | |||||
3. Vergleichstabelle der magnetischen Permeabilität
| Legierung | Relative Permeabilität μr | Eignung für die Federherstellung |
|---|---|---|
| Elgiloy / Phynox | 1,0004 für Elgiloy | Hervorragend |
| CuBe2 – C17200 | Nahe 1 | Hervorragend |
| Phosphorbronze CuSn6 / CuSn8 | Nahe 1 | Gut bis sehr gut |
| CuNiSi | Nahe 1 | Gut, je nach Sorte und Zustand |
| Inconel 625 | 1,0006 | Gut |
| Inconel 718 | Je nach Zustand zu bestätigen | Hervorragend |
| Inconel X-750 | 1,002 | Hervorragend |
| Inconel 600 | 1,01 | Gut |
| Edelstahl 316L – 1.4404 | Abhängig von Kaltverfestigung | Mittel bis gut |
| Edelstahl 316 – 1.4401 | Abhängig von Kaltverfestigung | Gut |
| Edelstahl 302 | Kann magnetisch werden | Hervorragend |
| Edelstahl 301 – 1.4310 | Kann magnetisch werden | Hervorragend |
| Edelstahl 17-7PH – 1.4568 | Je nach Zustand magnetisch | Hervorragend |
[!NOTE] Wichtige Hinweise
- Die Zahlenwerte für Elgiloy und Inconel stammen aus veröffentlichten technischen Werkstoffdaten. Bei Kupferlegierungen und einigen nichtrostenden Stählen ist die Angabe „nahe 1“ qualitativ und kein zertifizierter Messwert.
- Die genannten Inconel-Werte wurden unter anderem für eine magnetische Feldstärke von 200 Oersted, entsprechend etwa 15,9 kA/m, veröffentlicht.
- Die angegebenen Eigenschaften sind nicht zwangsläufig repräsentativ für eine fertig hergestellte Feder nach sämtlichen Fertigungsschritten.
4. Warum sind die Edelstähle 301, 302 und 316 nicht immer nichtmagnetisch?
Austenitische Edelstähle gelten im geglühten Zustand im Allgemeinen als nichtmagnetisch oder schwach magnetisch.
Für die Herstellung von Federdraht ist jedoch häufig eine starke Kaltverfestigung erforderlich, um die Festigkeit zu erhöhen. Diese Kaltverfestigung kann eine teilweise Umwandlung des Austenits in Verformungsmartensit bewirken, eine Phase mit ferromagnetischen Eigenschaften.
- Dieser Effekt ist bei den Sorten 301 und 302 (1.4310) besonders ausgeprägt; sie zeigen nach dem Wickeln eine spürbare magnetische Anziehung.
- Der Edelstahl 316 weist dank Molybdän im Allgemeinen eine stabilere austenitische Struktur auf; dennoch kann sich seine Permeabilität bei starker Verformung verändern.
- Eine Feder aus Edelstahl 301 oder 302 darf deshalb ohne Prüfung ihrer tatsächlichen magnetischen Permeabilität nicht als nichtmagnetisch eingestuft werden.
- Der Edelstahl 17-7PH (1.4568) bietet zwar hervorragende mechanische Eigenschaften, ist aber bei Anforderungen an eine sehr geringe magnetische Permeabilität im Allgemeinen ungeeignet.
5. Wie wählt man die geeignete Legierung aus?
Die Auswahl hängt von den Einsatzbedingungen und den geforderten mechanischen Eigenschaften ab:
| Hauptanforderung | Bevorzugte Legierungen |
|---|---|
| Sehr geringe magnetische Permeabilität | Elgiloy / Phynox, CuBe2 |
| Hohe Ermüdungsbeständigkeit | Elgiloy / Phynox |
| Gute Elastizität und kontrollierte Kosten | CuSn6 / CuSn8 |
| Hohe Korrosionsbeständigkeit | Inconel 625, Elgiloy / Phynox |
| Hohe Festigkeit und hohe Temperatur | Inconel X-750 oder 718, vorbehaltlich magnetischer Validierung |
| Elektrische Leitfähigkeit und nichtmagnetisches Verhalten | CuBe2, CuNiSi |
| Edelstahlfeder mit moderaten magnetischen Anforderungen | Edelstahl 316, nach Prüfung |
Bei besonders anspruchsvollen Anwendungen empfiehlt es sich, die magnetische Permeabilität, die Festigkeit, die Ermüdungsbeständigkeit und die Betriebsbedingungen gemeinsam zu bewerten.
6. Warum die Permeabilität nach der Fertigung entscheidend ist
Muss eine Feder Anforderungen an das nichtmagnetische Verhalten erfüllen, reicht die bloße Angabe der Legierungsbezeichnung nicht aus.
Die technische Spezifikation sollte idealerweise Folgendes festlegen:
- Die maximal zulässige relative magnetische Permeabilität (μr).
- Den metallurgischen Zustand des Werkstoffs.
- Etwaige Wärmebehandlungen (Spannungsarmglühen oder Auslagern).
- Die Temperatur und die Messbedingungen (Feldstärke).
- Gegebenenfalls die Notwendigkeit einer Prüfung an den fertigen Federn.
Für empfindliche Anwendungen, insbesondere in Messgeräten und bestimmten Medizinprodukten, kann eine Prüfung am fertigen Bauteil unerlässlich sein.
[!IMPORTANT] MRT-Kompatibilität beachten Eine Anforderung an geringe magnetische Permeabilität ist von der Eignung für eine MRT-Umgebung (Magnetresonanztomographie) zu unterscheiden; Letztere erfordert eine umfassendere Bewertung unter Berücksichtigung von Bildartefakten und Erwärmung durch HF-Felder.
7. FILAME-Kompetenz bei technischen Federn
Die Herstellung technischer Federn erfordert eine sorgfältige Werkstoffauswahl unter Berücksichtigung der mechanischen Eigenschaften, der Einsatzumgebung und der besonderen Kundenanforderungen.
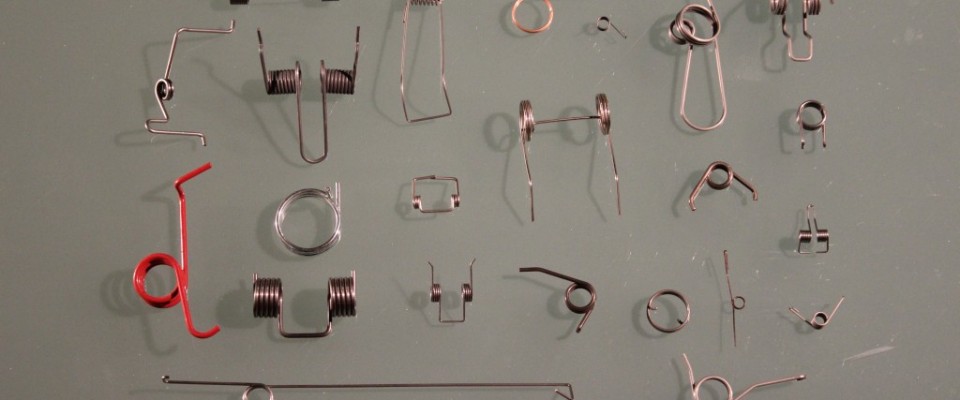
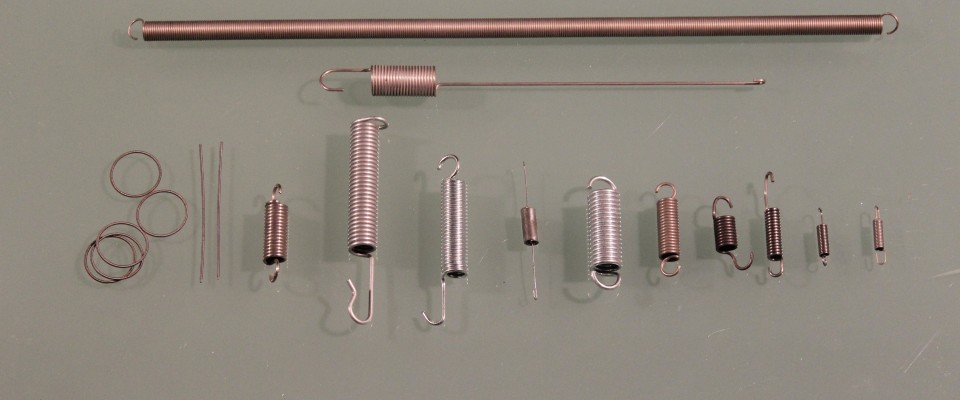
FILAME fertigt Druckfedern, Zugfedern und Schenkelfedern sowie Drahtbiegeteile, Federclips und Flachfedern.
Bei Anwendungen mit Anforderungen an eine geringe magnetische Permeabilität muss die Legierung bereits in der Konstruktionsphase berücksichtigt werden:
- Machbarkeitsprüfung: Abgleich von Biegeradien, elastischer Kennlinie und magnetischen Spezifikationen.
- Präzise Wärmebehandlung: Moderne Industrieöfen für Spannungsarmglühen und Ausscheidungshärtung (bis zu 704°C bei Inconel X-750).
- Qualitätssicherung: ISO 9001 zertifizierte Fertigung mit Chargenrückverfolgbarkeit nach EN 10204 3.1.
Suchen Sie eine nichtmagnetische Feder für eine bestimmte Anwendung?
Übermitteln Sie FILAME Ihre Zeichnung, die geforderten mechanischen Eigenschaften, die Einsatzbedingungen und – sofern bekannt – die maximal zulässige magnetische Permeabilität über unser Kontaktformular. Unser Team kann die Herstellbarkeit Ihrer Feder prüfen und Sie bei der Auswahl geeigneter Werkstofflösungen unterstützen.
Berechnen Sie Ihre Feder
Nutzen Sie das interaktive Berechnungstool von Filame zur Auslegung und 3D-Vorschau Ihrer Feder. Berechnen Sie Federraten, Belastungen, Wahl-Spannungen und übermitteln Sie verifizierte Daten für ein schnelles Angebot.
Technischer Vorbehalt & Referenzen
Technischer Vorbehalt – Bestätigung der Permeabilitätswerte
In jedem Einzelfall müssen die Zahlenwerte der relativen magnetischen Permeabilität (μr) anhand der aktuellen technischen Datenblätter des Lieferanten für die tatsächlich verwendete Legierung und den jeweiligen Lieferzustand bestätigt werden. Dies ist besonders wichtig bei Federdrähten im Zustand spring temper (kaltverfestigter Federzustand) sowie nach Umform-, Spannungsarmglüh- und Wärmebehandlungsschritten. Legt das Lastenheft einen Grenzwert für μr fest, sind die Messbedingungen zu definieren und gegebenenfalls die fertigen Federn auf Konformität zu prüfen. Die in diesem Leitfaden genannten Zahlen stellen keine vertragliche Garantie dar.
Quellen und technische Referenzen
- [1] MatWeb – Elgiloy, Werkstoffdatenblatt: matweb.com
- [2] Special Metals – INCONEL alloy 625, technisches Datenblatt: specialmetals.com
- [3] Arnold Magnetic Technologies – Inconel, vergleichendes Datenblatt: arnoldmagnetics.com
Produktionskapazitäten
Entdecken Sie unsere Fertigungskapazitäten für nichtmagnetische Federn, Formdrähte und Clips :