Oberflächenbehandlungen & Industrieller Korrosionsschutz
Optimieren Sie Korrosionsschutz, Dauerschwingfestigkeit und Funktionssicherheit Ihrer Metallbauteile mit den 11 zertifizierten Oberflächenverfahren von Filame.
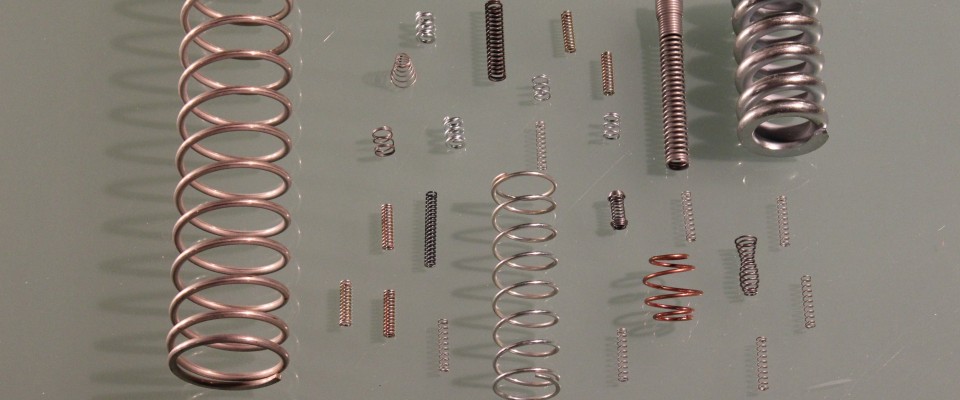
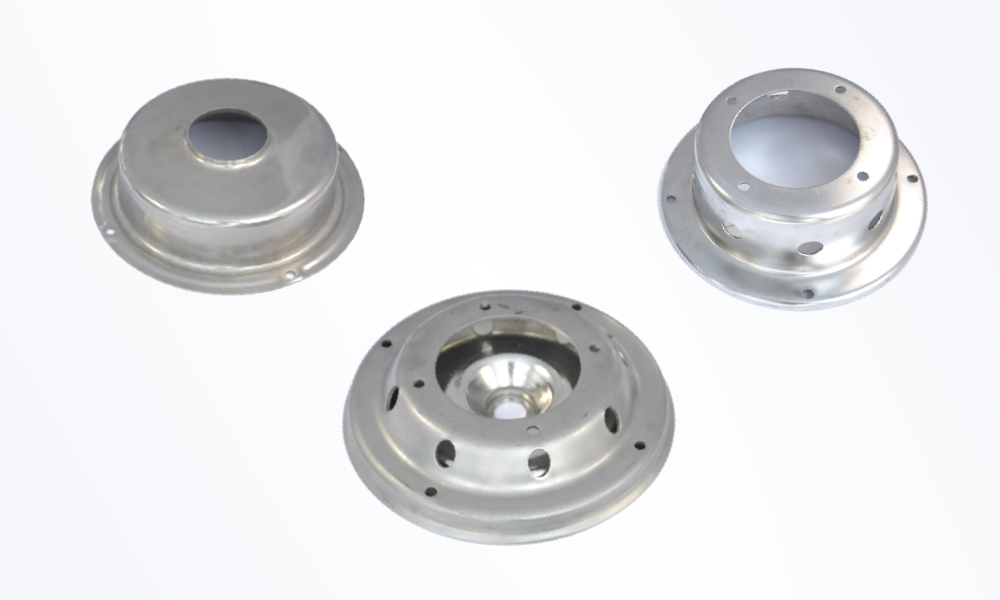
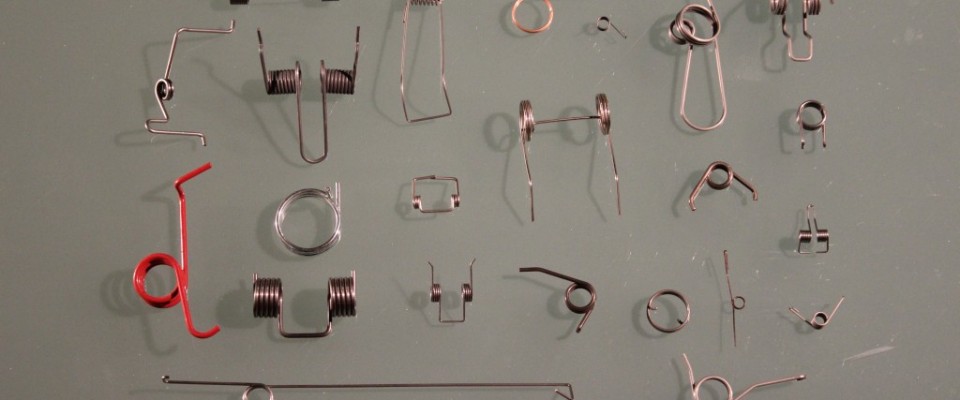
Bei der industriellen Serienfertigung von technischen Federn, Präzisionsstanzteilen und Baugruppen aus der Blechbearbeitung entscheidet die gewählte Oberflächenbehandlung über Funktionssicherheit, Korrosionsbeständigkeit und Dauerfestigkeit.
Filame verfügt über ein zertifiziertes Netzwerk an Trommel-, Gestell- und Tauch-Schleuder-Anlagen nach strengen Industrienormen (ISO 9227, ISO 10683, DIN 50979, ISO 24251-1). Von der Wasserstoffentsprödung hochfester Stähle bis zur Schwingfestigkeitssteigerung: Entdecken Sie unsere 11 industriellen Oberflächenverfahren.
Mechanische Vorbehandlung & Randschichtkonditionierung
Entgraten & Gleitschleifen (Trowalisieren)
- Verfahren : Mechanische Schüttgutbearbeitung in Vibrations- oder Fliehkraftbehältern mit keramischen Schleifkörpern, Wasser und korrosionsschützenden Compounds.
- Vorteile : Vollständige Beseitigung von Stanzgraten, Kantenverrundung und Glättung ohne Beeinträchtigung der Funktionsmaße.
- Gelöste Probleme : Beseitigt Kerbwirkungen an den Schnittkanten von Stanzteilen und lasergeschnittenen Bauteilen, schützt vor Schnittverletzungen und verhindert Stauungen in automatisierten Zuführsystemen.
Mechanisches & Elektrolytisches Polieren
- Verfahren : Schleifband- und Polierscheibenbearbeitung oder anodische elektrochemische Abtragung in säurehaltigen Elektrolyten (Elektropolieren) für Edelstähle.
- Vorteile : Spiegelglatte Oberflächen (Ra < 0,2 µm), Beseitigung mikroskopischer Riefen und Aufbau einer homogenen, chromreichen Passivschicht.
- Gelöste Probleme : Verhindert Bakterienanhaftung in der Medizintechnik und Pharmaindustrie und beseitigt Angriffsflächen für Lochfraßkorrosion in chloridhaltigen Medien.
Kugelstrahlen (Shot Peening zur Dauerschwingfestigkeit)
- Verfahren : Gezielter Beschuss der Bauteiloberfläche mit kugeligem Strahlmittel aus gehärtetem Gussstahl oder Keramik unter hohem Druck.
- Vorteile : Erzeugt hohe Druckeigenspannungen (bis zu -800 MPa) in der Bauteilrandschicht.
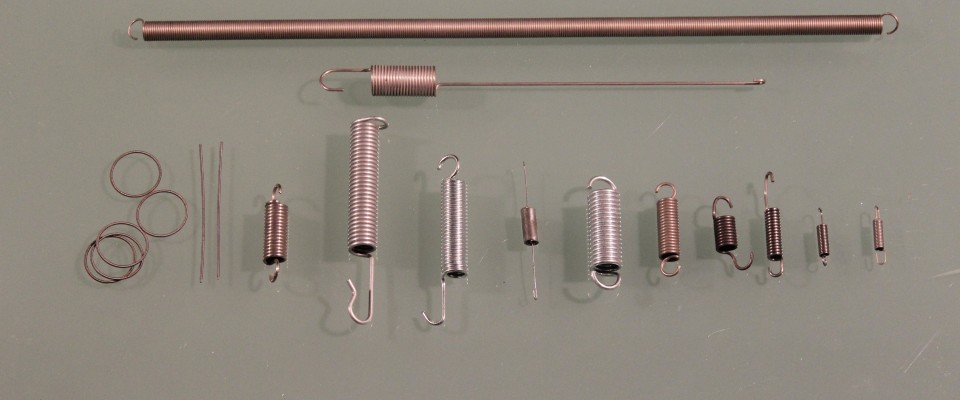
- Gelöste Probleme : Hemmt die Entstehung und Ausbreitung von Ermüdungsrissen. Steigert die Dauerfestigkeit von hochbelasteten Druckfedern und Schenkelfedern in Automobil- und Industriegetrieben um 30 % bis 50 %.
Galvanische & Elektrolytische Beschichtungen
Galvanische Verzinkung (weiß, blau oder schwarz)
- Verfahren : Elektrolytische Abscheidung von 5 bis 15 µm Feinzink auf Trommel- oder Gestellanlagen, gefolgt von einer Chrom(VI)-freien Passivierung (REACH-konform) und optionaler Versiegelung.
- Vorteile : Wirtschaftlicher kathodischer Opferschutz mit 96 h bis über 240 h Salzsprühbeständigkeit nach ISO 9227.
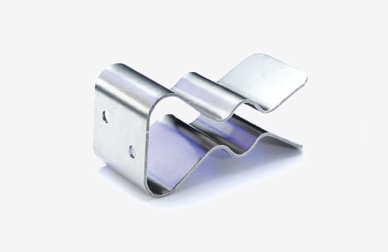
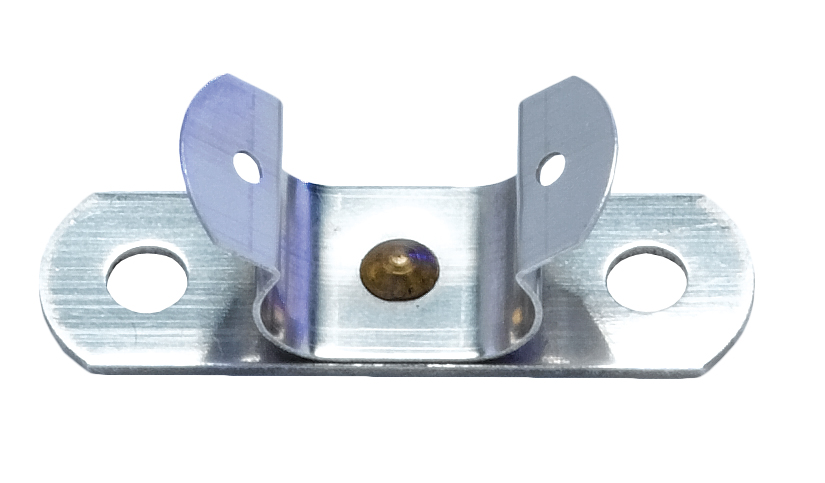
- Gelöste Probleme : Zuverlässiger Korrosionsschutz für Federklammern & Clips sowie Bauteile von mechanischen Pressen.
Chemische & Galvanische Vernickelung (Electroless Nickel)
- Verfahren : Galvanische Nickelabscheidung oder außenstromlose chemische Reduktion (Nickel-Phosphor mit mittlerem oder hohem Phosphorgehalt).
- Vorteile : Herausragende Schichthärte (bis 900–1.000 HV nach Wärmebehandlung), konturtreue Schichtdickenverteilung auch in Innenbohrungen und geringer Reibbeiwert.
- Gelöste Probleme : Schützt Gleitkomponenten von Bihler-Biegeautomaten vor Verschleiß und Korrosion und sichert Lötbarkeit für elektrische Kontaktelemente.
Verkupferung
- Verfahren : Galvanische Abscheidung einer duktilen Reinkupferschicht aus alkalischen oder sauren Bädern.
- Vorteile : Exzellente elektrische und thermische Leitfähigkeit; hohe Duktilität erlaubt nachfolgende Umformprozesse ohne Schichtabplatzungen.
- Gelöste Probleme : Dient als unverzichtbare Haftgrundierung vor dem Verchromen oder Vernickeln und garantiert geringe Übergangswiderstände bei Stanzteilen für die Elektrotechnik.
Hartverchromung & Glanzverchromung
- Verfahren : Elektrolytische Chromabscheidung. Hartchrom bringt funktionale Schichten von 10 bis 50 µm direkt auf Stahl auf; Glanzchrom dient als dekorative Dünnschicht über Nickel.
- Vorteile : Höchste Oberflächenhärte (65 bis 70 HRC / ~1.000 HV), minimale Reibung und extremer Verschleißwiderstand.
- Gelöste Probleme : Verhindert Festfressen und abrasiven Verschleiß an Führungen, Kolbenstangen und Werkzeugkomponenten von hydraulischen Pressen.
Chemische Konversionsschichten
Phosphatierung (Mangan- oder Zinkphosphat)
- Verfahren : Chemisches Tauchverfahren in aktivierter Phosphorsäure zur Bildung einer mikroporösen, kristallinen Zink- oder Manganphosphatschicht auf Stahl.
- Vorteile : Überragende Ölaufnahmefähigkeit für Notlaufeigenschaften, perfekter Haftgrund für nachfolgende Lackierungen, absolut frei von Wasserstoffversprödungsrisiken.
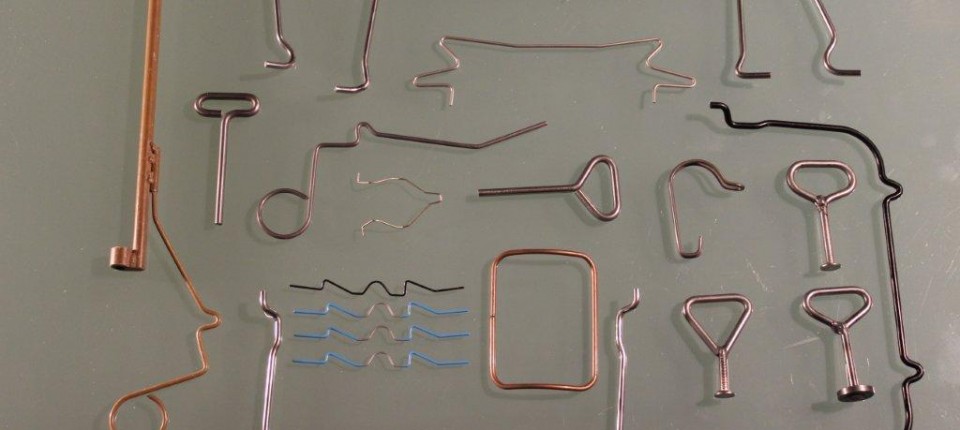
- Gelöste Probleme : Verhindert Fressneigung beim Einlaufen mechanischer Reibpartner und dient als Standard-Korrosionsschutz für geölte Drahtbiegeteile im Motorraum.
Stromlose Zinklamellen & Hochleistungsbeschichtungen
Delta Tone (Wasserstofffreie Zinklamellenbeschichtung)
- Verfahren : Kathodenfreies Tauch-Schleuder-Verfahren (Dip-Spin) mit anorganisch gebundenen Zink- und Aluminiumlamellen, thermisch eingebrannt bei 200°C–240°C nach ISO 10683.
- Herausragende Vorteile :
- Null Wasserstoffrisiko : Kein Beiz- oder Galvanikstrom, wodurch das Risiko von Wasserstoffversprödung zu 100 % ausgeschlossen ist.
- Höchster Korrosionsschutz : 720 h bis über 1.500 h Salzsprühbeständigkeit ohne Rotrost bei geringer Schichtdicke (8 bis 12 µm).
- Maßgenauigkeit : Kein Zusetzen von Feingewinden oder Passungen.
- Gelöste Probleme : Die unverzichtbare Referenz für hochfeste Flachfedern, technische Befestigungsteile und Sicherheitsbauteile in Windkraft und Bahntechnik.
Delta Seal (Organische Schutzversiegelung)
- Verfahren : Dünnschichtauftrag (1 bis 3 µm) eines organischen Polymers als Topcoat über der Delta-Tone-Basisschicht.
- Vorteile : Erhöht die Beständigkeit gegen Öle, Kraftstoffe und Reinigungsmittel, bietet Farbgebung (Schwarz, Silber) und stellt einen definierten Reibwert (µ = 0,10 bis 0,16) sicher.
- Gelöste Probleme : Garantiert wiederholgenaue Anzugsmomente bei automatisierten Montageprozessen und verhindert galvanische Korrosion im Verbund mit Aluminiumkonstruktionen.
Epoxidharz-Lackierung & KTL (Kathodische Tauchlackierung)
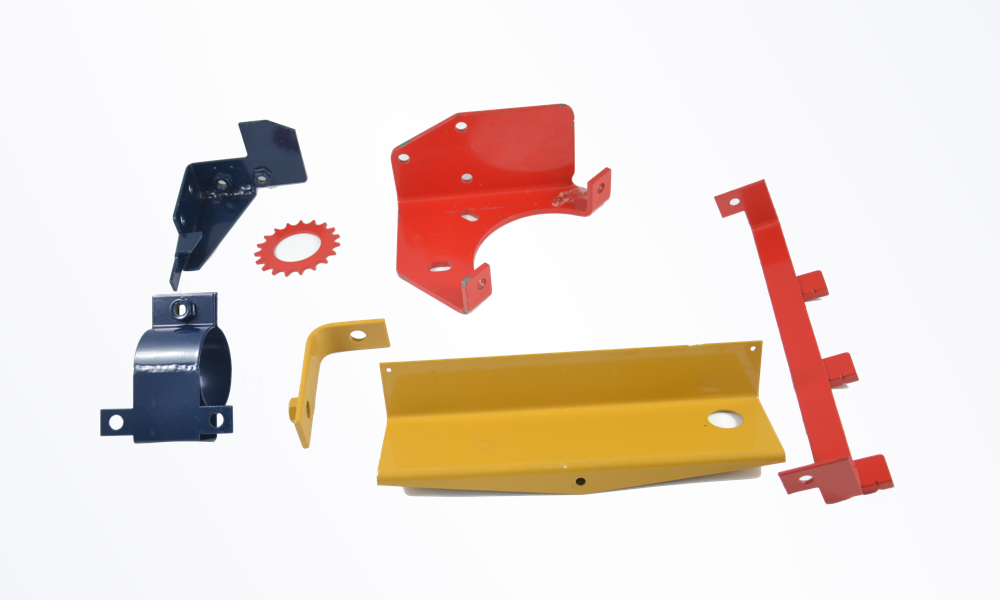
- Verfahren : Elektrochemische Tauchlackierung mit wasserlöslichen Epoxidharzen (KTL) oder elektrostatische Pulverbeschichtung mit Einbrennen bei 180°C–200°C.
- Vorteile : Vollständige Kantenabdeckung auch bei Schweißbaugruppen und Hohlräumen, hohe Steinschlag- und Witterungsbeständigkeit.
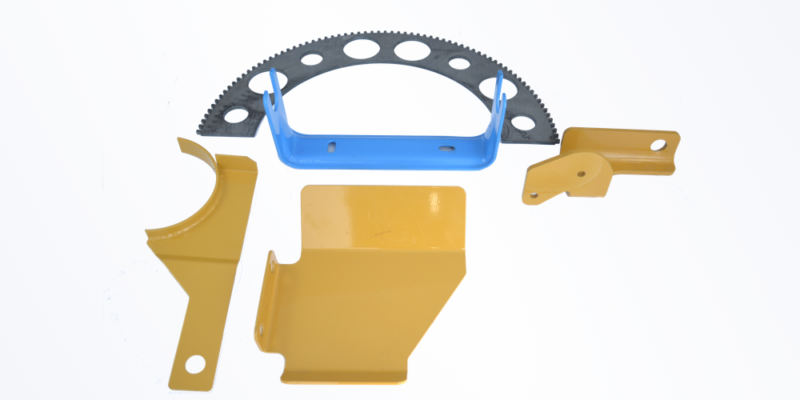
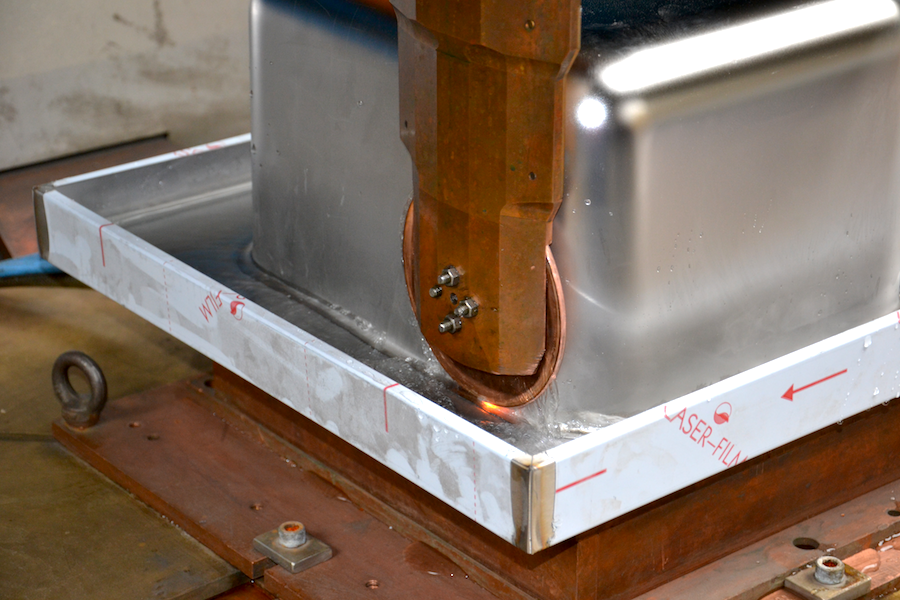
- Gelöste Probleme : Elektrische Isolation und langlebiger Korrosionsschutz für Rahmen aus der Schweißtechnik und Gehäuse aus der industriellen Blechbearbeitung.
Vergleichende Übersicht der Filame-Oberflächenverfahren
| Verfahrensfamilie | Referenzverfahren | Typische Schichtdicke | Salzsprühbeständigkeit (ISO 9227) | Wasserstoffversprödungsrisiko | Bevorzugte Bauteile bei Filame |
|---|---|---|---|---|---|
| Mechanisch | Kugelstrahlen (Shot Peening) | N/A (Kaltverfestigung) | N/A | Keines | Druck- & Schenkelfedern |
| Galvanisch | Verzinkung elektrolytisch | 5 – 15 µm | 96 h – 240 h | Hoch (Tempern Pflicht) | Clips, Standard-Stanzteile |
| Galvanisch | Chemisch Nickel (Ni-P) | 10 – 30 µm | 240 h – 500 h | Mäßig | Gleitteile Bihler-Automaten |
| Konversion | Manganphosphatierung | 2 – 5 µm | ~ 24 h (geölt) | Keines | Einlaufschichten, Drahtbiegeteile |
| Zinklamellen | Delta Tone + Delta Seal | 8 – 15 µm | 720 h – > 1.500 h | Null (stromloses Verfahren) | Flachfedern, Sicherheitsbefestigungen |
| Lackierung | KTL (Kataphorese) / Pulver | 15 – 35 µm | 500 h – 1.000 h | Keines | Schweißbaugruppen, Blechgehäuse |
Berechnen Sie Ihre Feder
Nutzen Sie das interaktive Berechnungstool von Filame zur Auslegung und 3D-Vorschau Ihrer Feder. Berechnen Sie Federraten, Belastungen, Wahl-Spannungen und übermitteln Sie verifizierte Daten für ein schnelles Angebot.
Produktionskapazitäten
Entdecken Sie die Produktionskapazitäten von Filame für Oberflächenbehandlungen & Industrieller Korrosionsschutz :