Kugelstrahlen (Shot Peening) für technische Federn: Dauerschwingfestigkeit
Ermüdungsbrüche wirksam verhindern: Erfahren Sie, wie kontrolliertes Kugelstrahlen Druckeigenspannungen erzeugt und die Dauerfestigkeit von Präzisionsfedern maximiert.
In anspruchsvollen dynamischen Industrieanwendungen – wie Ventilsteuerungen, Einspritzpumpen, Schwingförderern und Bahndrehgestellen – führen technische Federn Millionen von Lastspielen aus. Nahezu jeder Dauerbruch nimmt seinen Ausgang an mikroskopischen Ziehriefen, Entkohlungszonen oder Werkzeugspuren an der Drahtoberfläche, wo Betriebsspannungsspitzen am höchsten sind.
Das Kugelstrahlen (Shot Peening) ist das anerkannte metallurgische Kaltverfestigungsverfahren, um das Dauerfestigkeitsschaubild nach Goodman signifikant nach oben zu verschieben.
Das metallurgische Wirkprinzip: Druckeigenspannungen in der Randzone
Wird eine ungestrahlte Druckfeder belastet, entstehen an den äußeren und inneren Fasern hohe Torsions- und Zugspannungen. Ermüdungsrisse können jedoch physikalisch nur unter anliegenden Zugspannungen wachsen.
Durch das Kugelstrahlen wird dieser Spannungszustand gezielt umgekehrt:
- Hochgeschwindigkeitsbeschuss: Rundes, konditioniertes Drahtkorn oder Keramikkugeln treffen mit Geschwindigkeiten von 40 bis 60 m/s auf die Federwindungen.
- Plastische Randzonendeformation: Jedes kugelförmige Strahlkorn erzeugt eine mikroskopische Kalotte und dehnt die Metalloberfläche plastisch.
- Elastische Kernreaktion: Der unbeeinflusste elastische Drahtkern versucht sich wieder zusammenzuziehen und zwingt die Randschicht in einen Zustand dauerhafter Druckeigenspannungen (typisch -600 MPa bis -900 MPa).
Wird die Feder im Betrieb dynamisch belastet, müssen die äußeren Lastzugspannungen zunächst die inneren Druckspannungen abbauen, bevor überhaupt Zugbeanspruchungen wirksam werden können. Rissentstehungen werden somit wirksam unterdrückt.
Vorteile für das Filame-Produktprogramm
- Lebensdauersteigerung um +30 % bis +50 %: Erlaubt den Einsatz hochbeanspruchter Federstahldrähte (EN 10270-2 VDSiCr oder Edelstahl EN 10270-3 1.4310/1.4568) im Bereich der Dauerfestigkeit (> 10⁷ Lastspiele).
- Verlangsamtes Risswachstum: Bestehende Ziehriefen werden durch das Druckspannungsfeld zusammengepresst und inaktiviert.
- Schutz vor Spannungsrisskorrosion: Durch die Beseitigung von Oberflächenzugspannungen steigt die Widerstandskraft gegen chemisch induzierte Rissbildung in aggressiven Medien.
Prozesskontrolle nach internationalen Luftfahrt- und Automobilnormen
Um Windungsbeschädigungen oder unzulässige Oberflächenrauheiten zu vermeiden, überwacht Filame den Prozess nach SAE AMS 2430 und EN 13906-1:
- Almen-Intensitätsmessung: Kontinuierliche Verifikation der kinetischen Strahlmittelenergie über standardisierte Almen-Prüfstreifen (Typ A oder N).
- Deckungsgradprüfung (100 % bis 200 %): Optische Überprüfung stellt sicher, dass Innen- und Außenwindungen lückenlos überdeckt werden.
- Konditioniertes Rundkorn: Zyklonabscheider sondern gebrochene Kantenpartikel kontinuierlich aus, um scharfkantige Kerbwirkungen auszuschließen.
- Niedrigtemperatur-Entspannung (200°C–230°C): Ein anschließender 30-minütiger Ofenlauf baut kleinste Mikrozugspitzen im Kalottengrund ab, ohne das makroskopische Druckeigenspannungsfeld zu schwächen.
Bauteilspektrum bei Filame
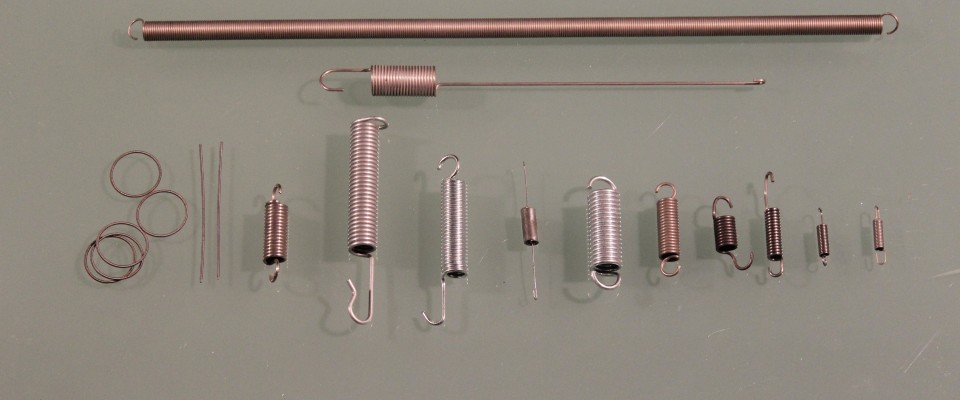
- Druckfedern für Sicherheitsventile, Industriegetriebe und automotive Aktoren.
- Dynamisch beanspruchte Drehfedern und komplexe Biegeteile.
- Blattfedern und Federklammern unter zyklischer Biegebeanspruchung.
Produktionskapazitäten
Entdecken Sie die Produktionskapazitäten von Filame für Kugelstrahlen (Shot Peening) für technische Federn: Dauerschwingfestigkeit :
Bihler-Automaten
Blechbearbeitung
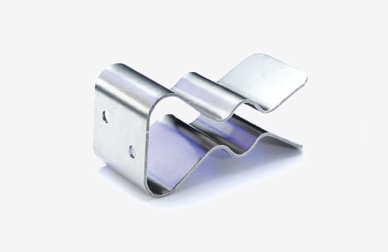
Clips & Federklammern
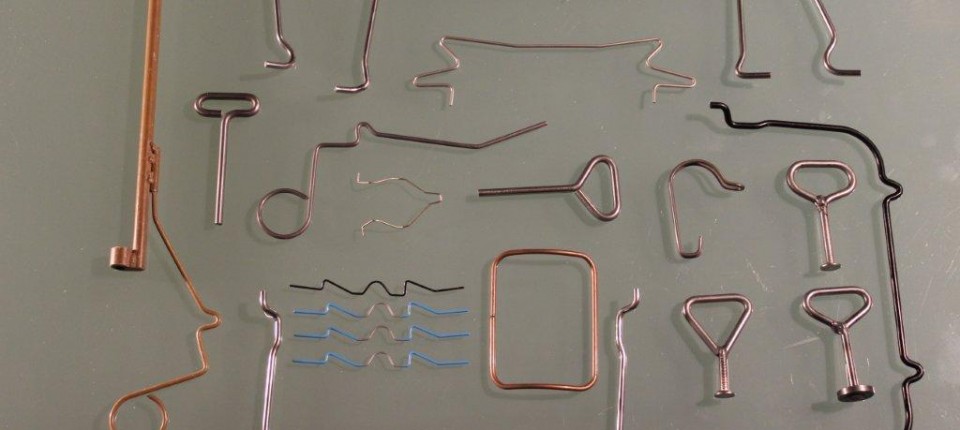
Drahtbiegeteile
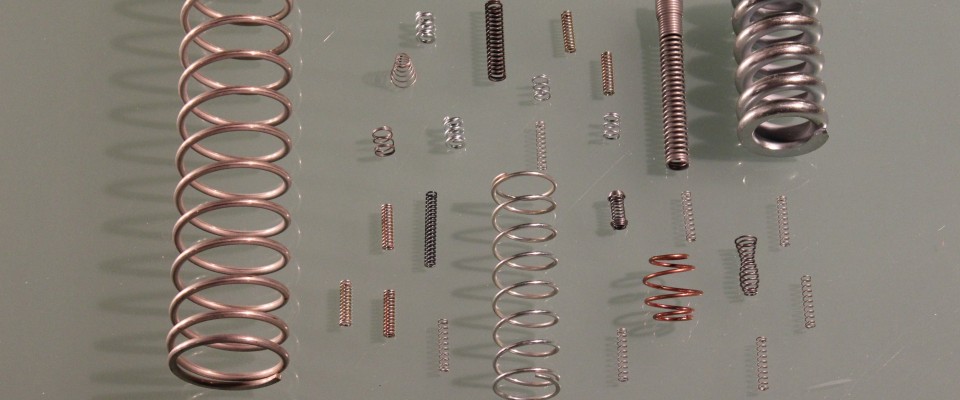
Druckfedern
Flachfedern
Hydraulische Pressen
Industrielle Blechbearbeitung, Laserschneiden & Schweißbaugruppen
Industrielles CNC-Abkanten
Kundenspezifische Stanzteile, Formteile & Tiefziehen
Laserschneiden
Maßgeschneiderte Federclips, Flachfedern & Befestigungselemente
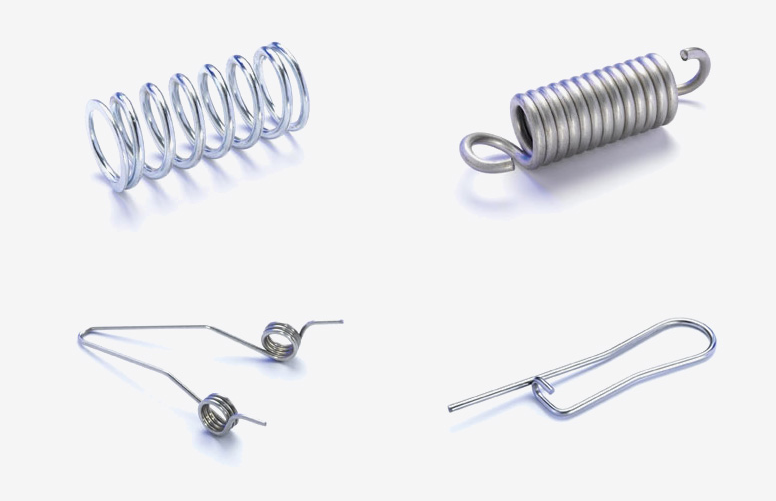
Maßgeschneiderte Technische Federn & Drahtbiegeteile
Mechanische Pressen
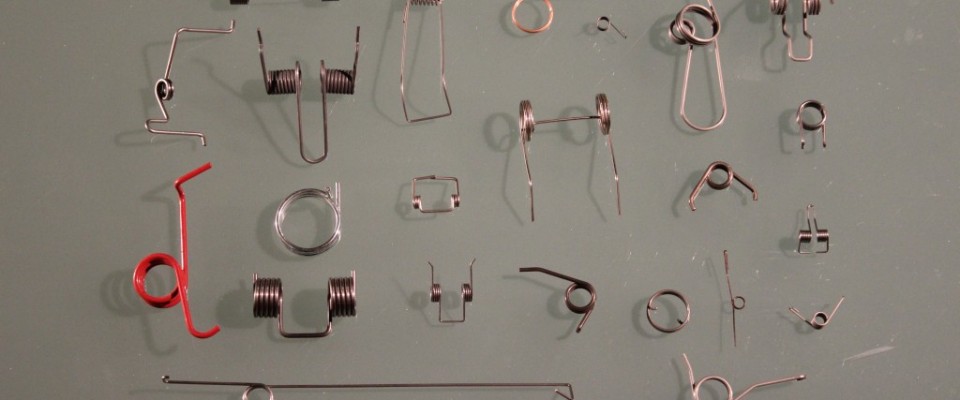
Schenkelfedern
Schweißen
Stanzautomaten
Technische Befestigungen