Zinklamellenüberzüge (Delta Tone / Seal) & Wasserstoffversprödung
Keine Wasserstoffversprödung und über 1.500 h Salzsprühtest-Beständigkeit für sicherheitsrelevante Federn, Clips und Stanzbiegeteile.
In sicherheitskritischen Bereichen – wie Fahrwerkstechnik, Windkraftanlagen, Bahntechnik und Nutzfahrzeugbau – unterliegen hochfeste Federstähle (Rm > 1,000 MPa bzw. Härte > 320 HV) einer unterschätzten Gefahr: der wasserstoffinduzierten Spannungsrisskorrosion (Wasserstoffversprödung). Ohne Vorwarnung oder messbare plastische Verformung kann ein Bauteil unter ruhender Betriebslast schlagartig versagen.
Das nicht-elektrolytische Zinklamellen-Beschichtungssystem – bestehend aus dem bewährten anorganischen Basislack Delta Tone und dem organischen Decklack Delta Seal (ISO 10683) – bietet die metallurgische Komplettlösung für maximalen kathodischen Schutz ohne Wasserstoffrisiko.
Die Ursache der Wasserstoffversprödung
Bei herkömmlichen galvanischen Verzinkungsverfahren entstehen in zwei Prozessschritten freie Wasserstoffatome (H⁺):
- Das saure Beizen: Beim Beizen in Salzsäure entsteht an der Stahloberfläche atomarer Wasserstoff.
- Die galvanische Abscheidung: Beim Stromfluss im Zinkelektrolyten wird neben Zink zwangsläufig auch Wasserstoff kathodisch entladen (2H⁺ + 2e⁻ → 2H).
Aufgrund des extrem kleinen Atomradius diffundiert der Wasserstoff mühelos in das Eisengitter. Er sammelt sich an mikroskopischen Zugspannungskonzentrationen (Biegeradien, Korngrenzen, Scherkanten). Unter Betriebsbelastung senkt er die atomare Bindungsenergie, was zu interkristallinen Sprödbrüchen führt.
Auch wenn ein sofortiges Tempern (Entspröden, 4 bis 24 h bei 200°C–230°C nach ISO 24251-1) das Risiko mindert, kann bei Bauteilen mit Rm > 1,400 MPa keine absolute Rissfreiheit garantiert werden.
Die Technologie: Tauch-Schleuder-Verfahren (Dip-Spin) Delta Tone
Das Delta Tone-Verfahren arbeitet nach einem rein mechanisch-thermischen Prinzip:
Die Oberflächenvorbehandlung und Entzunderung erfolgt durch schonendes Kugelstrahlen oder milde alkalische Heißentfettung – vollständig ohne Säurebeizen.
Die Schüttgutteile werden in ein Tauchbad aus Zink- und Aluminiumlamellen in anorganischer Matrix getaucht und zentrifugiert (Dip-Spin), um Schichtdicken von 8 bis 12 µm präzise einzustellen.
Das anschließende Einbrennen bei 200°C–240°C verbindet die Lamellen zu einer elektrisch leitfähigen, hochhaftfesten Schutzpanzerung.
Da weder galvanische Ströme noch Säuren zum Einsatz kommen, entsteht zu keinem Zeitpunkt atomarer Wasserstoff. Eine Wasserstoffversprödung ist prozessbedingt zu 100 % ausgeschlossen.
Das Duplex-System: Delta Tone + Delta Seal
Für extreme Außenanwendungen kombiniert Filame Delta Tone mit dem organischen Topcoat Delta Seal:
| Schicht | Zusammensetzung | Schichtdicke | Technische Kernfunktion |
|---|---|---|---|
| Delta Tone (Basecoat) | Zink- und Aluminiumlamellen, anorganischer Binder | 8 – 12 µm | Kathodischer Opferschutz, wasserstofffrei, Leitfähigkeit |
| Delta Seal (Topcoat) | Organisches wärmehärtendes Polymer | 1 – 3 µm | Barriere gegen Chemikalien und Tausalz, Reibwertfenster (µ = 0,10–0,16) |
Zertifizierte Eigenschaften
- Salzsprühtest > 1.500 Stunden (ISO 9227): Übertrifft galvanischen Zinkschutz um das Fünffache.
- Vermeidung von Kontaktkorrosion: Der isolierende Delta Seal Topcoat unterbindet galvanische Korrosion bei Verbindung von Stahlteilen mit Aluminiumgehäusen.
- Maßhaltigkeit: Mit Gesamtschichtdicken von nur 10 bis 15 µm bleiben Gewinde und Präzisionsstanzungen auf Stanzteilen absolut maßgenau.
Typische Komponenten bei Filame
- Flachfedern und Blattfedern aus C67S / 51CrV4 für Automobilfahrwerke.
- Vergütete Befestigungsclips und Schnellbefestiger für vollautomatisierte Fügeprozesse.
- Druckfedern im Außenbereich unter Tausalzeinfluss.
Produktionskapazitäten
Entdecken Sie die Produktionskapazitäten von Filame für Zinklamellenüberzüge (Delta Tone / Seal) & Wasserstoffversprödung :
Bihler-Automaten
Blechbearbeitung
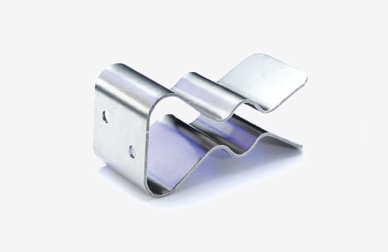
Clips & Federklammern
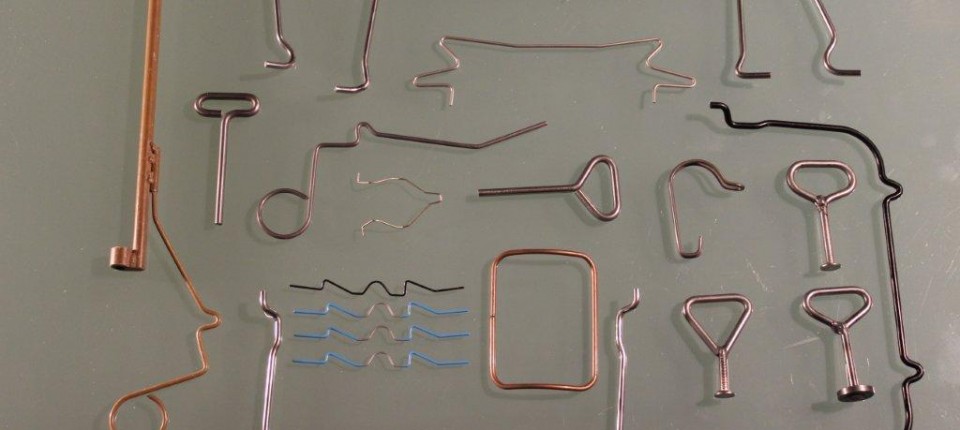
Drahtbiegeteile
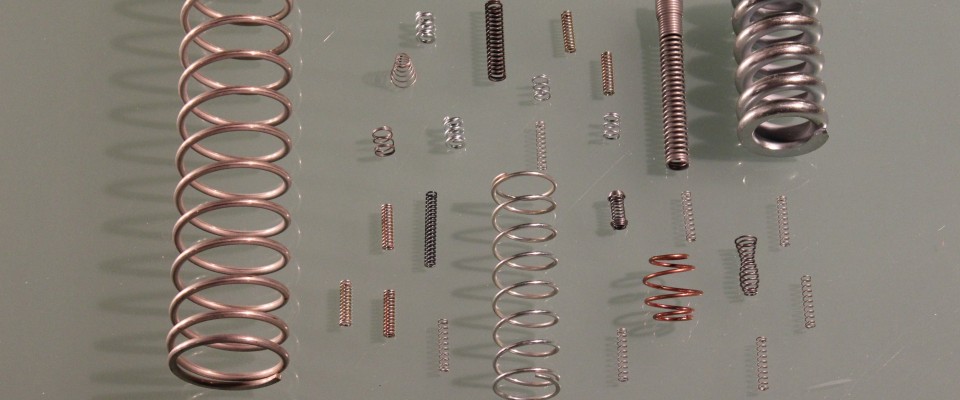
Druckfedern
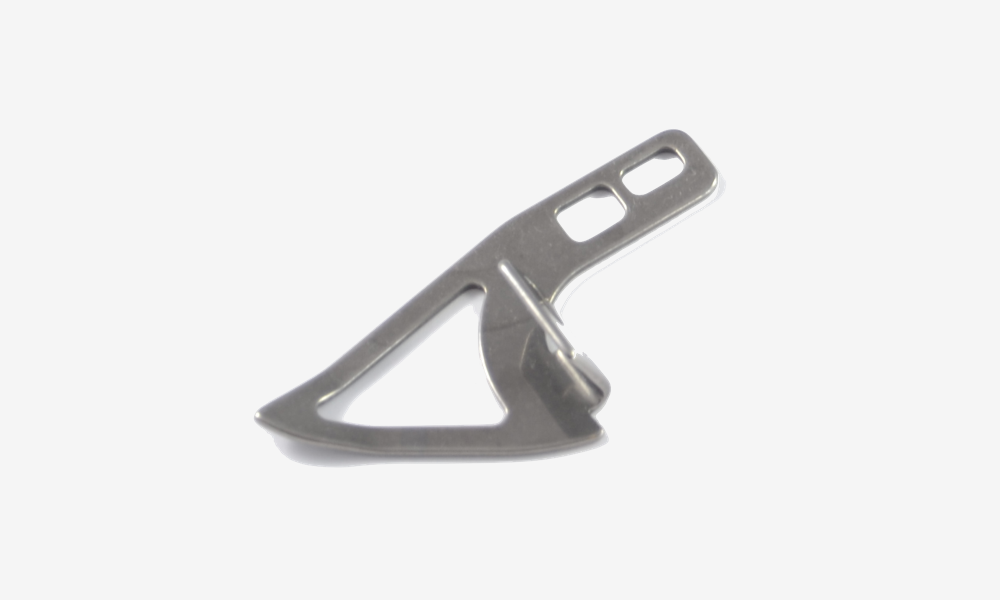
Flachfedern
Hydraulische Pressen
Industrielle Blechbearbeitung, Laserschneiden & Schweißbaugruppen
Industrielles CNC-Abkanten
Kundenspezifische Stanzteile, Formteile & Tiefziehen
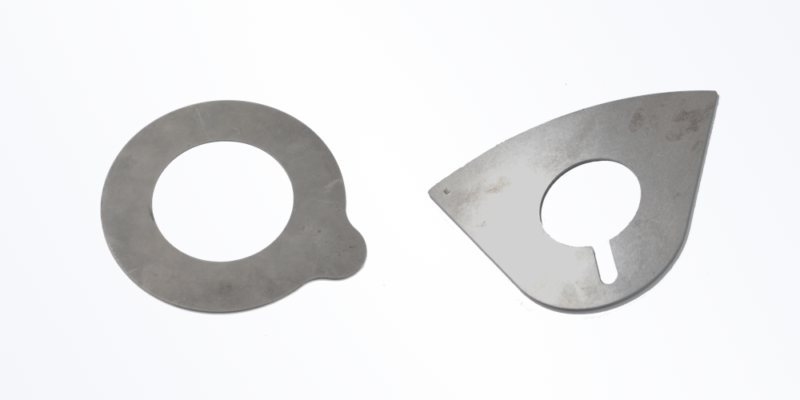
Laserschneiden
Maßgeschneiderte Federclips, Flachfedern & Befestigungselemente
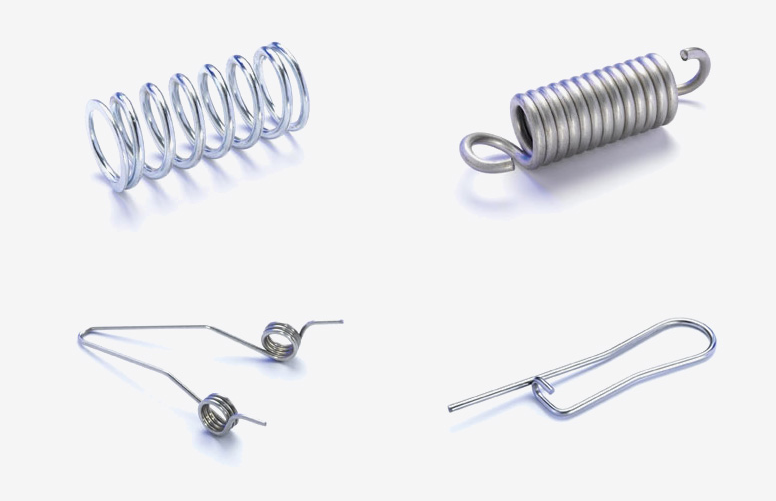
Maßgeschneiderte Technische Federn & Drahtbiegeteile
Mechanische Pressen
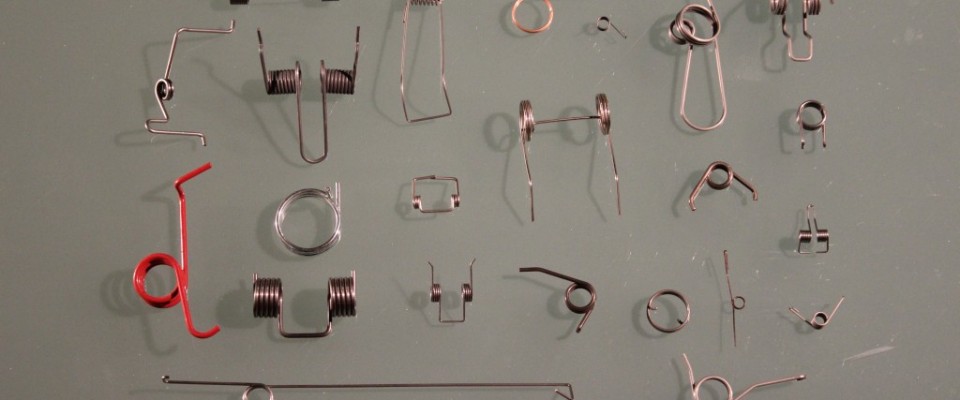
Schenkelfedern
Schweißen
Stanzautomaten
Technische Befestigungen